机械设计
先出方案,再出总图,最后拆零件图
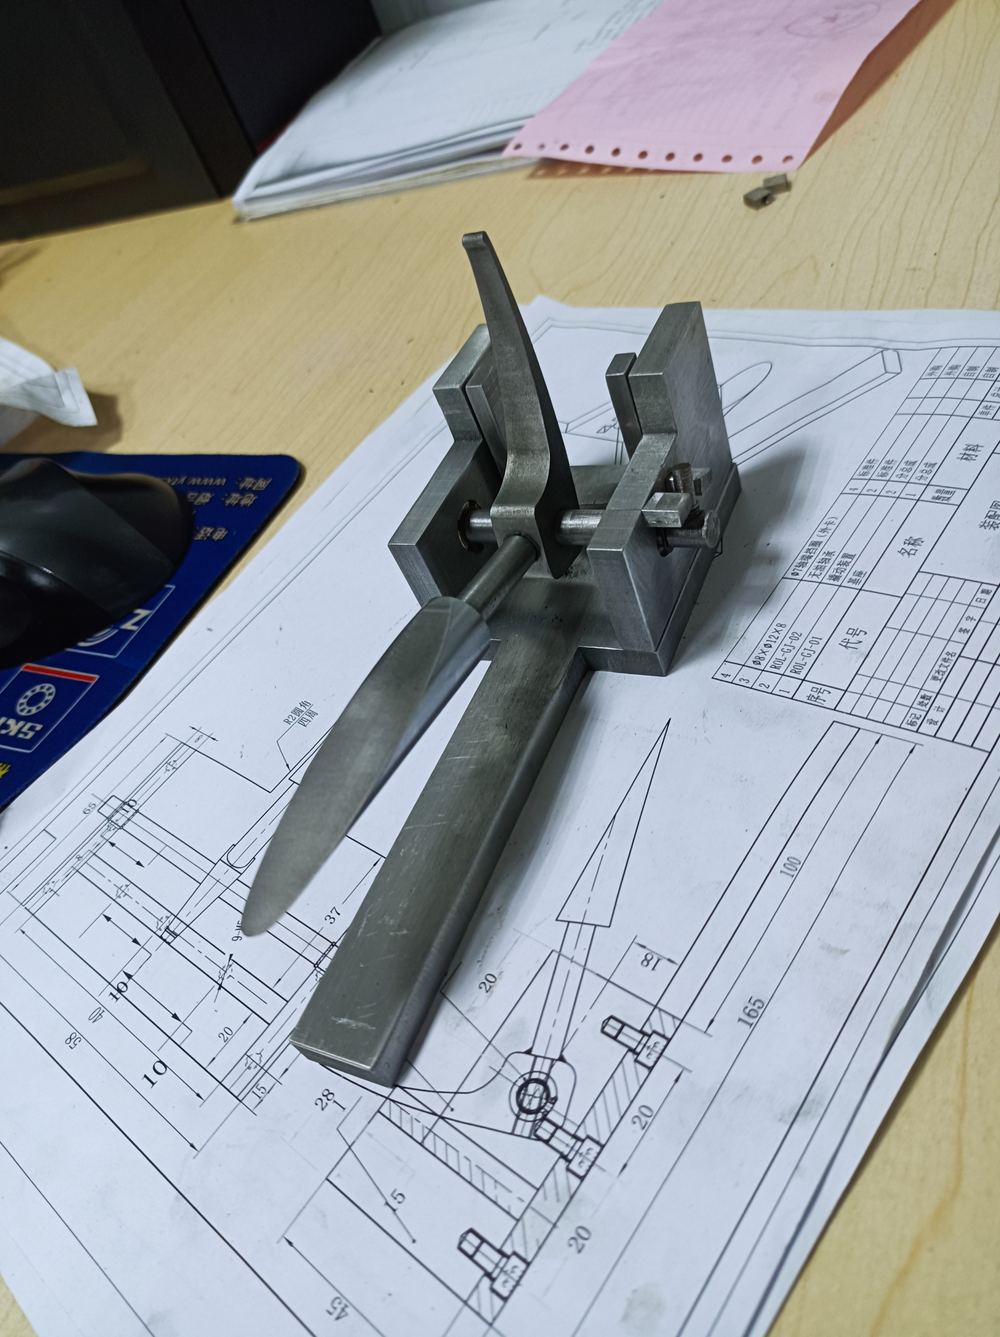
非标设备不是把零件拼起来。先按你的工序、节拍和现场空间定方案,总图定型后再拆零件图。
机架、传动、气动、上下料先在一张总图里对齐,装配时不靠现场修配。
- 方案图、总装图、BOM 清单
- 总图拆 2D、零件测绘,零件出图
- 工装、夹具、检具设计、设备设计
- UG / SolidWorks / CAD / CAXA
以加工为主体,往前接设计评审、往后接装配交付。
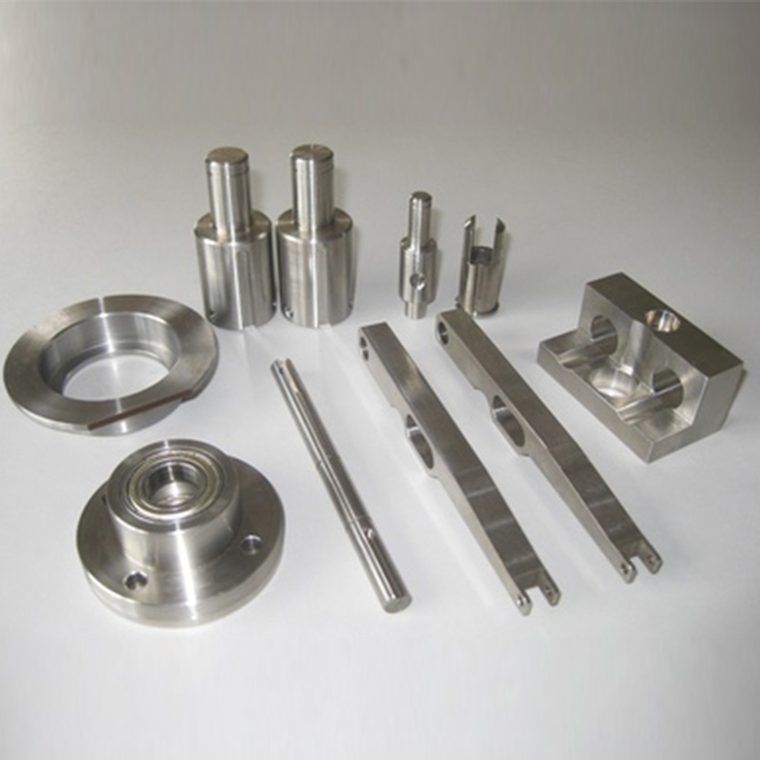
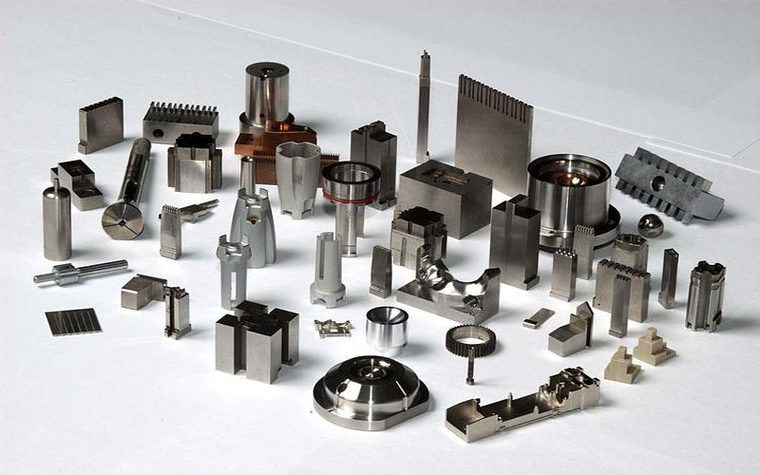
单件打样到中小批量都接,来料加工或包工包料均可。
非标设备不是把零件拼起来。先按你的工序、节拍和现场空间定方案,总图定型后再拆零件图。
机架、传动、气动、上下料先在一张总图里对齐,装配时不靠现场修配。
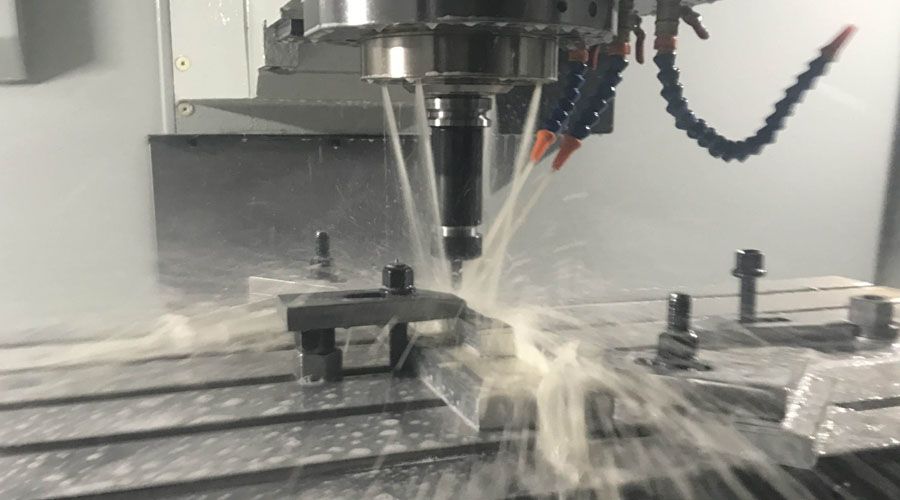
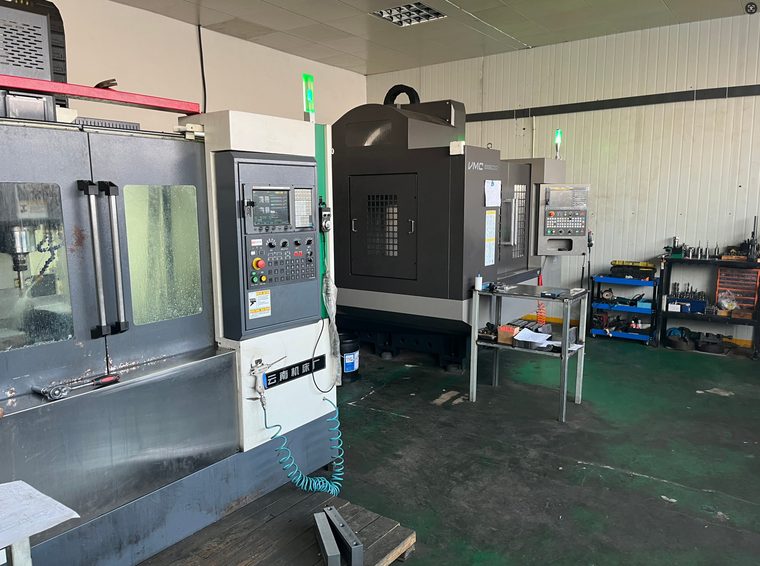
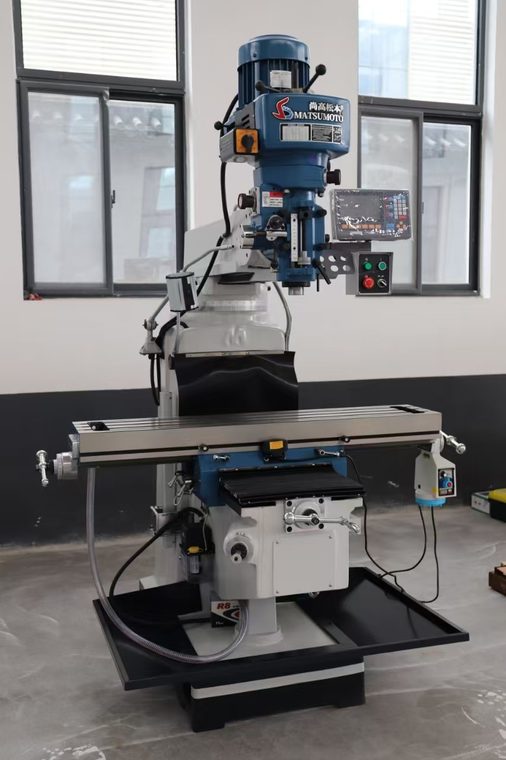
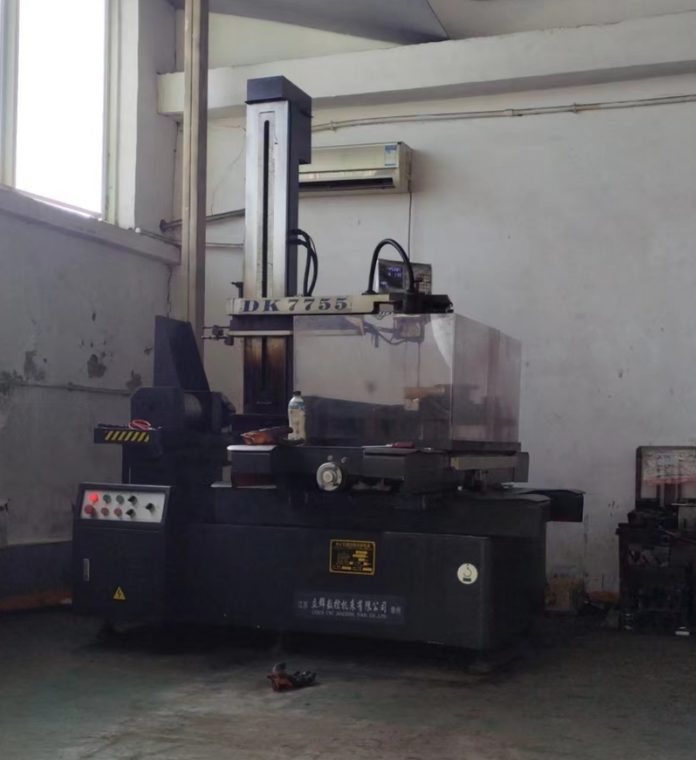
三台立式加工中心、四台快走丝线切割、数控车床、铣床与平面磨。
工序衔接不用等外协,交期才敢承诺。
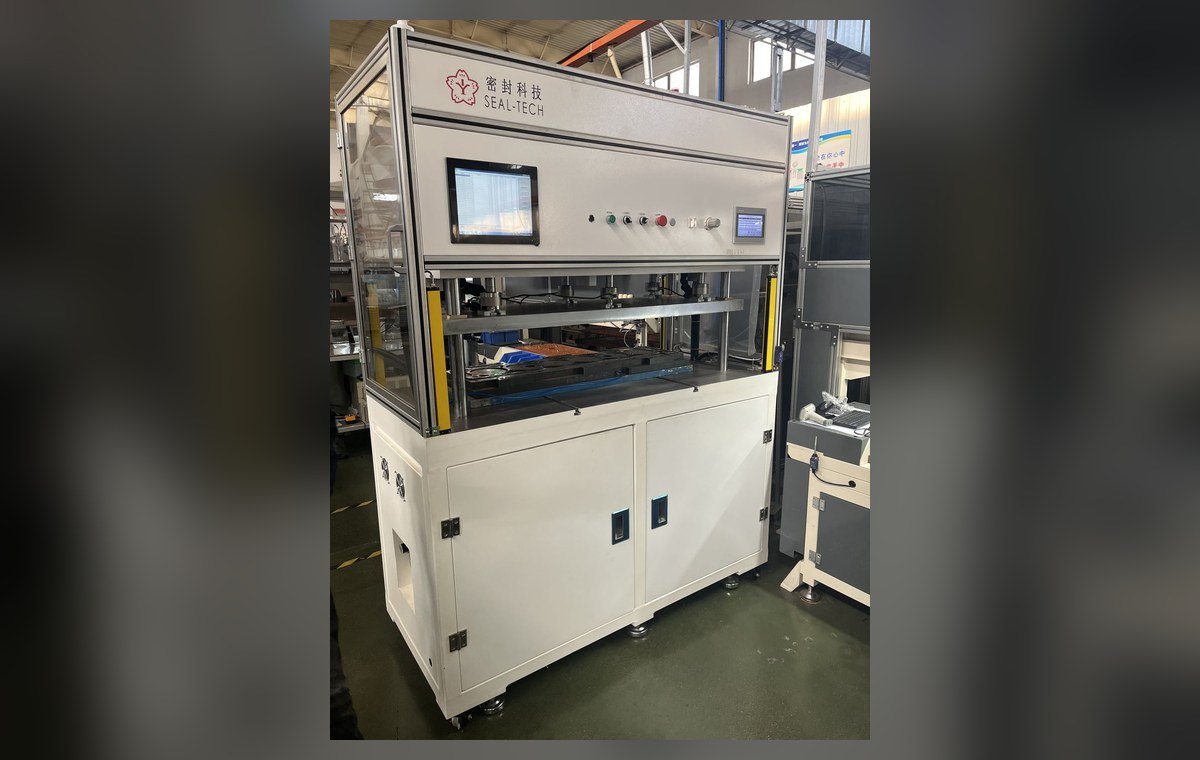
机架、钣金、加工件、外购件按 BOM 齐套,装成整机再出厂。
首件确认合格再走批量,装配、涂装、包装、运输一并负责。
以下为车间在产设备实账,欢迎到厂对着机床核。全流程 15 道,其中 13 道在自己手上过;热处理与表面处理为长期固定外协,这两道的天数在报价时就计入交期,不在中途加码。设备、工序、材料逐项列在下头,按图纸能做的和做不到的,一次说清。
以上为实际加工过的材料;特殊牌号与来料加工请先电话沟通工艺可行性。
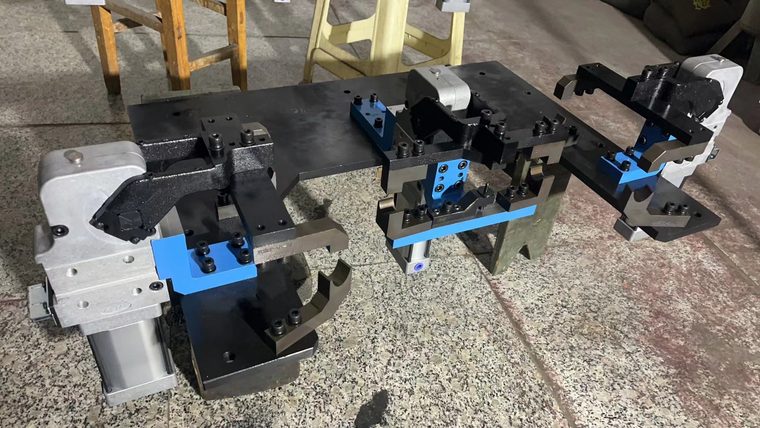
装上去以后,没人会再想起这些件。这正是它们做对了的样子。
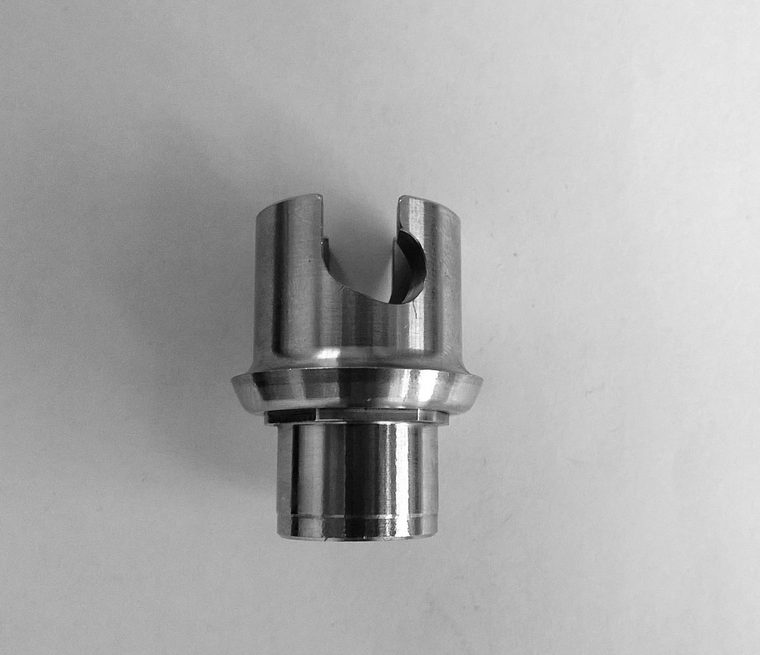
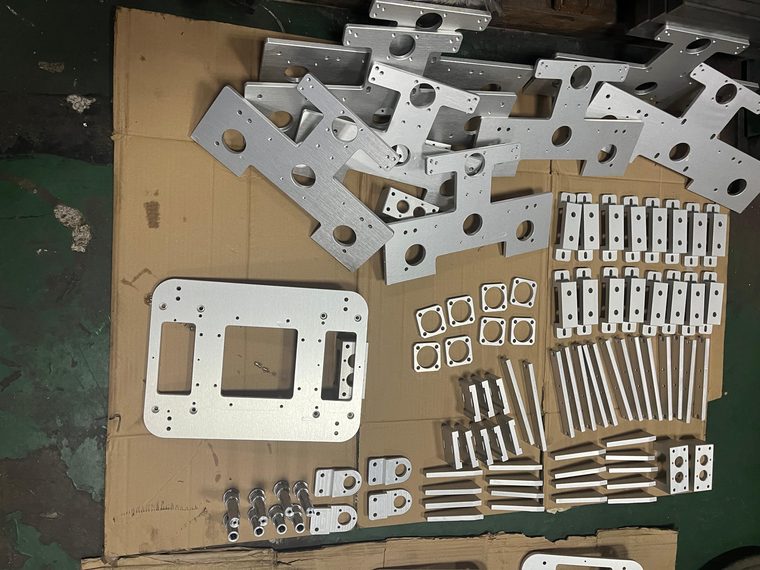
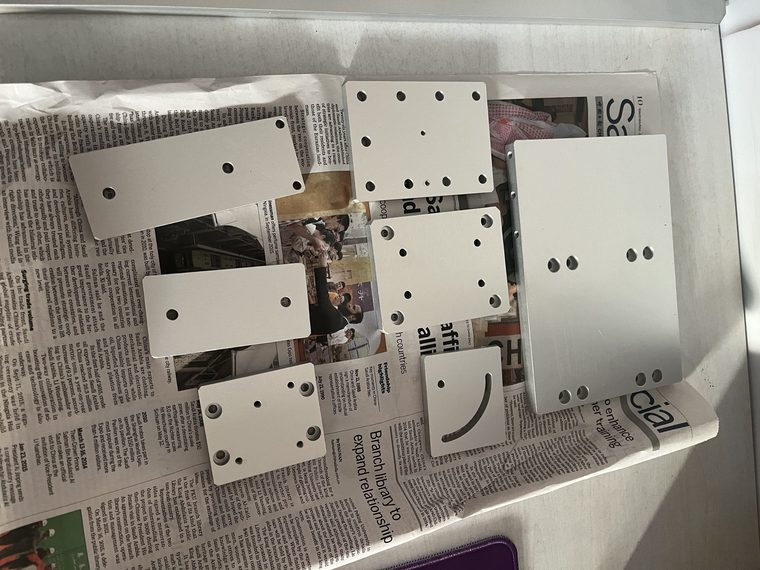
平板件
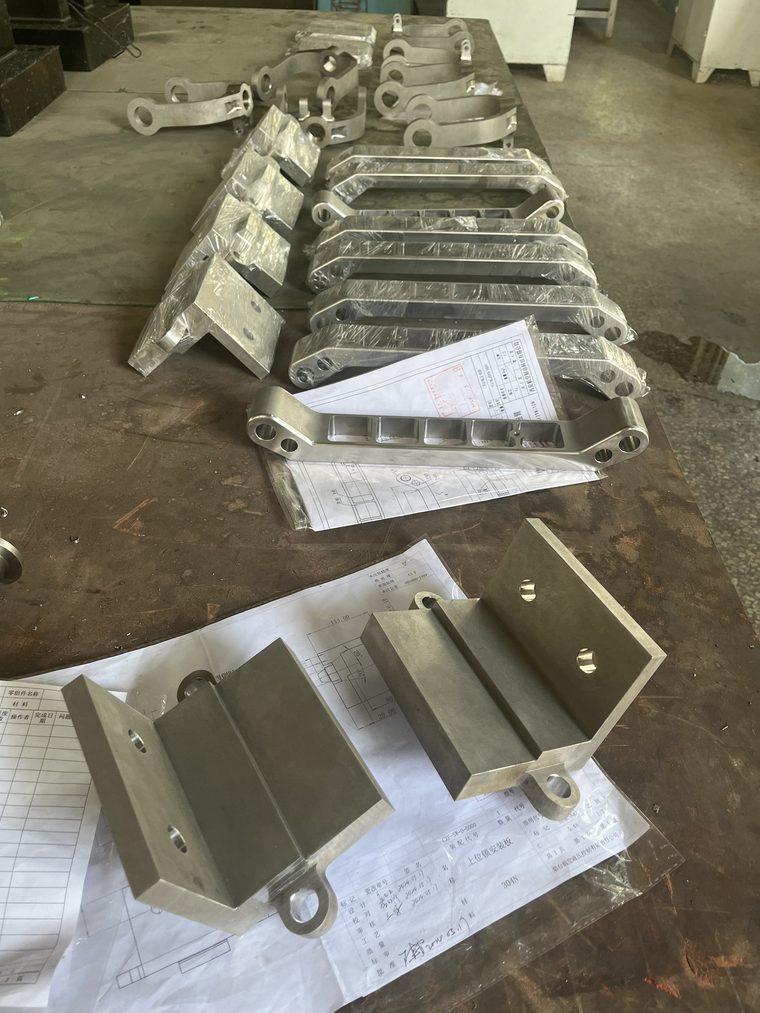
焊接夹具装配
板件 · 批量
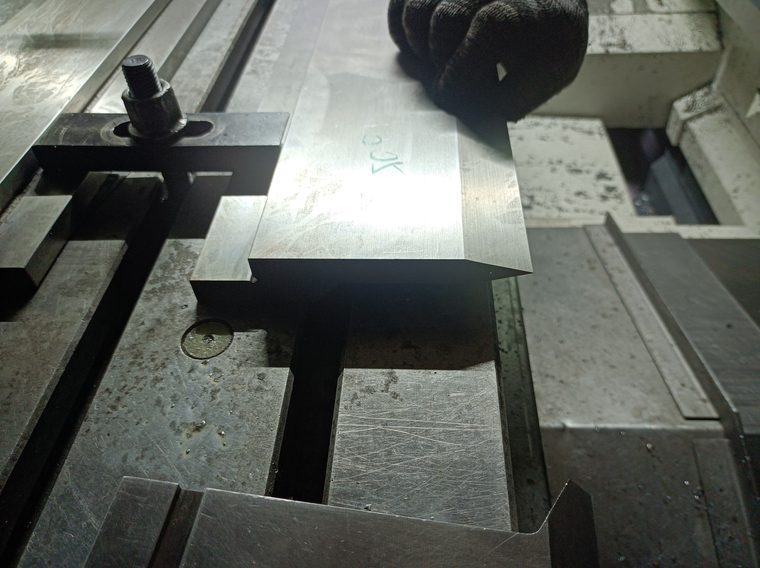
刨床工作台
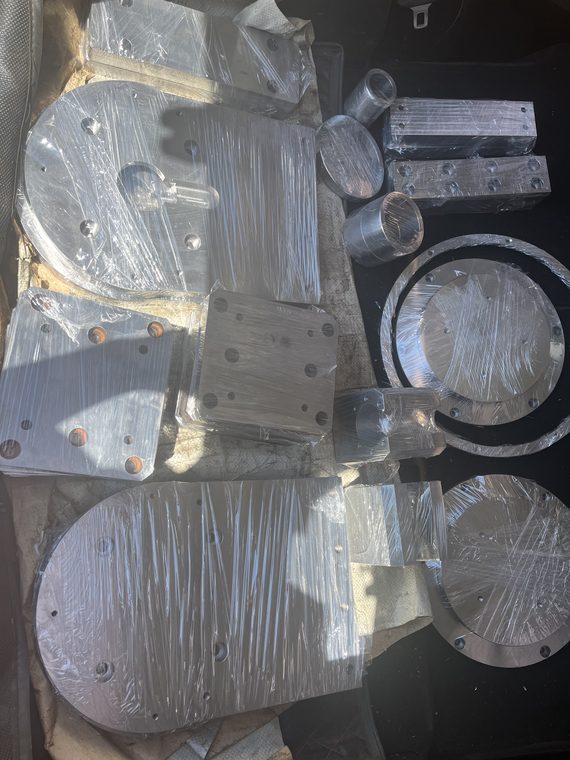
包装箱板件
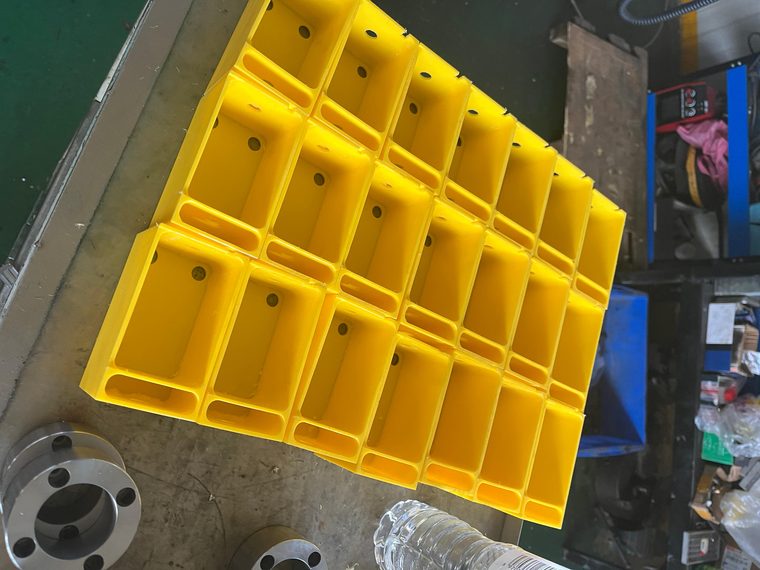
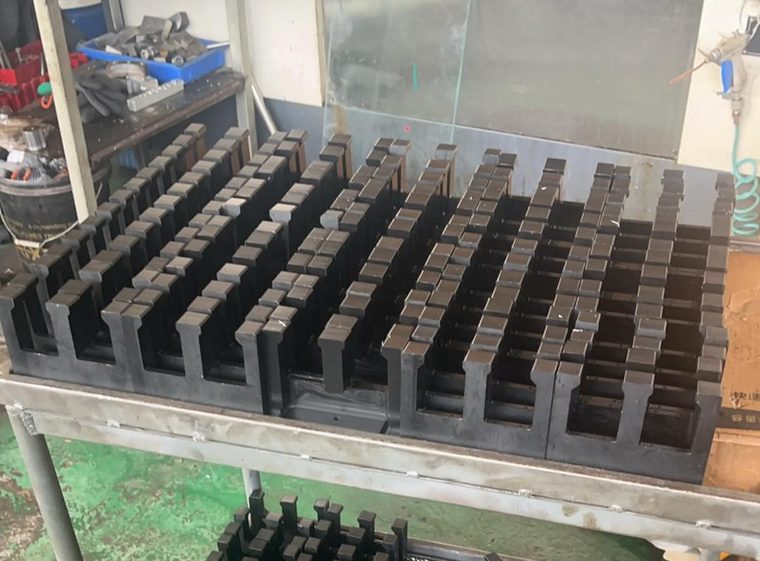
料盒
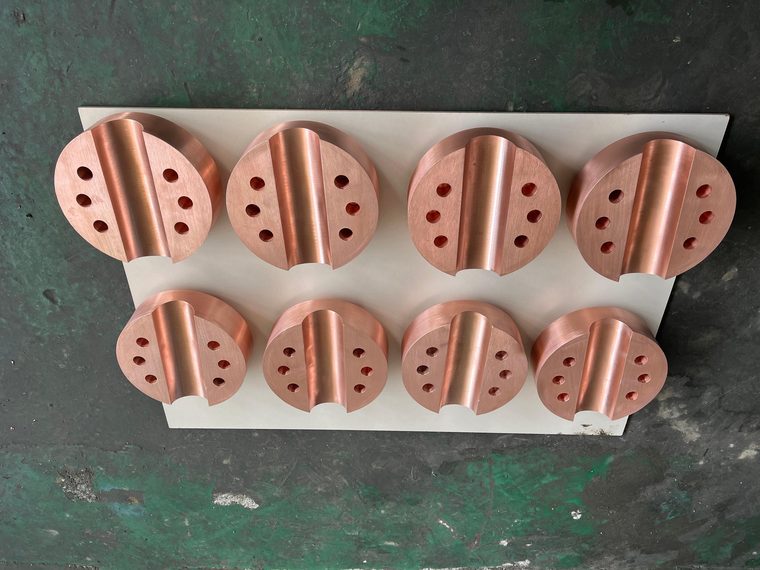
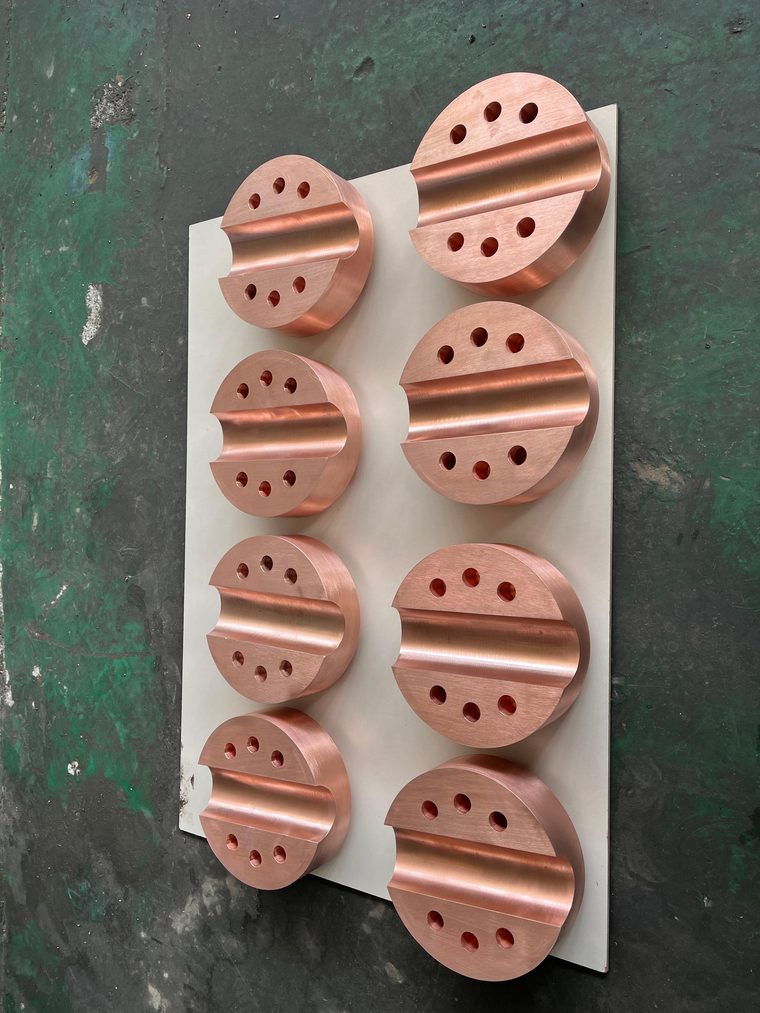
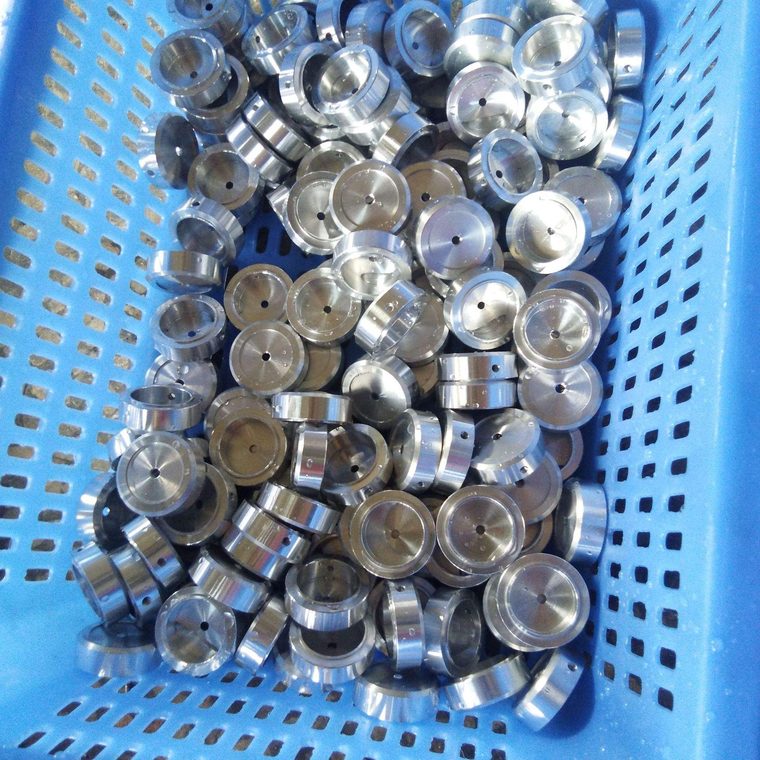
铜圆盘件
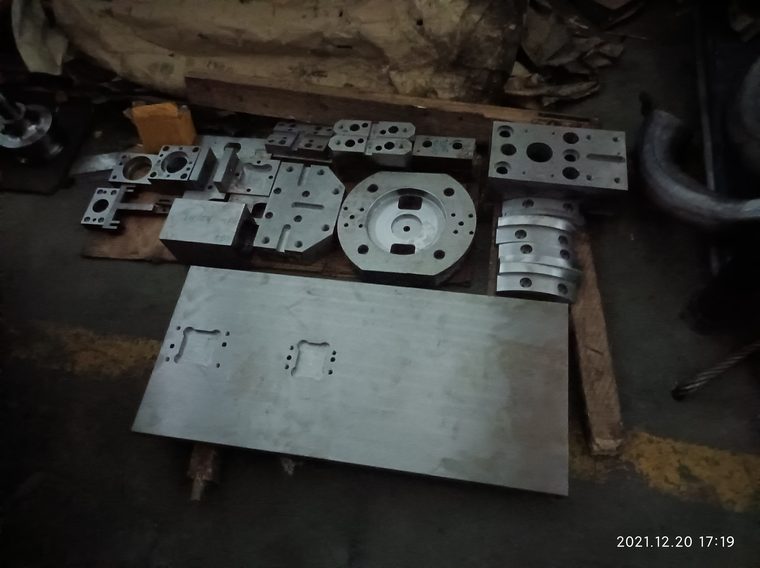
零件堆 · 待发
工装板夹具
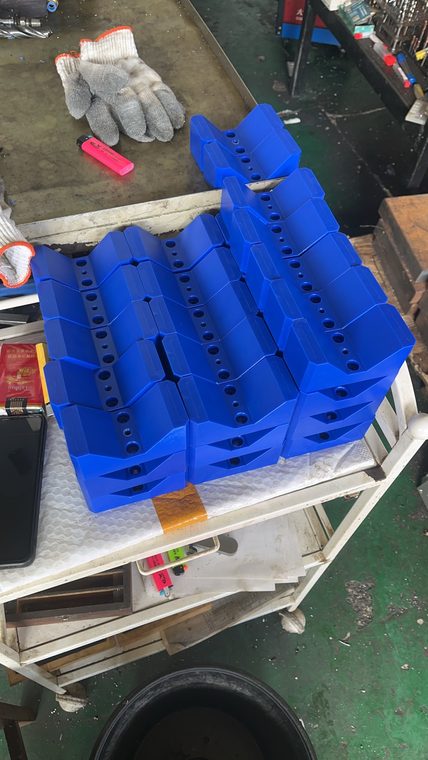
蓝管工装
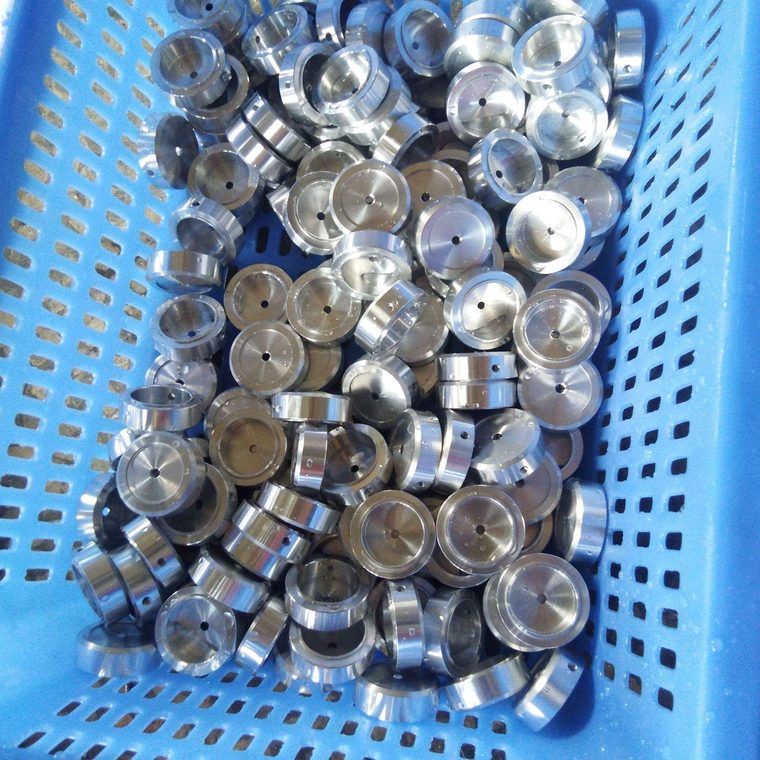
圆件装箱
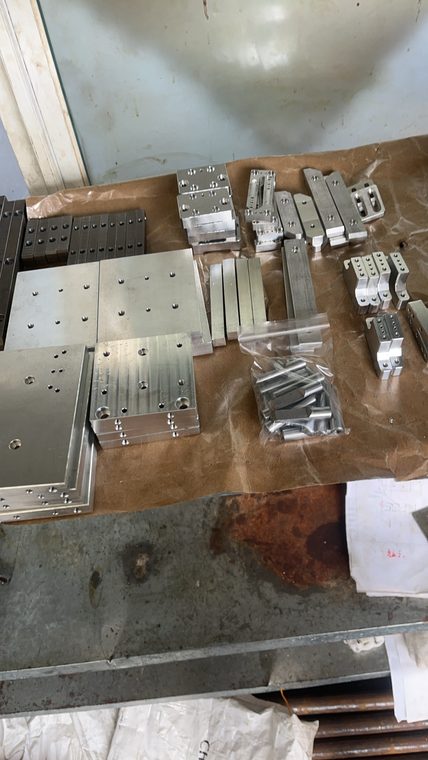
钢块板批量
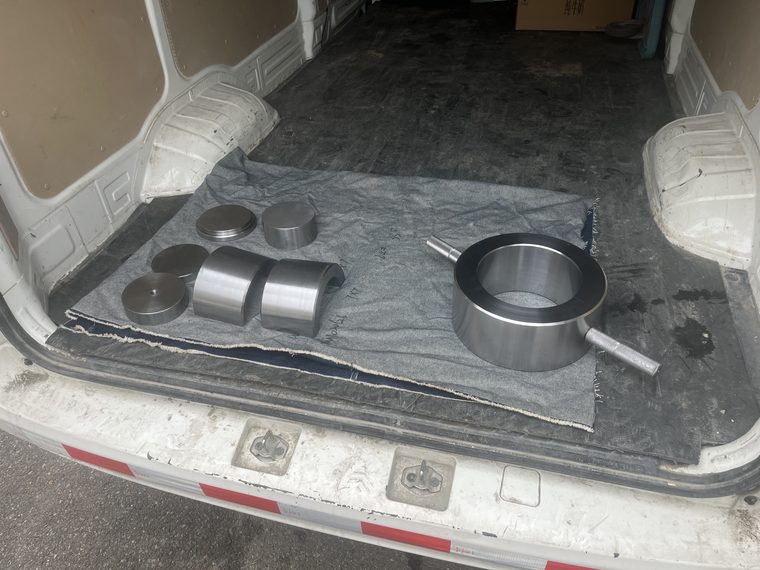
装车交付
白色夹具装配
车间板件
装箱
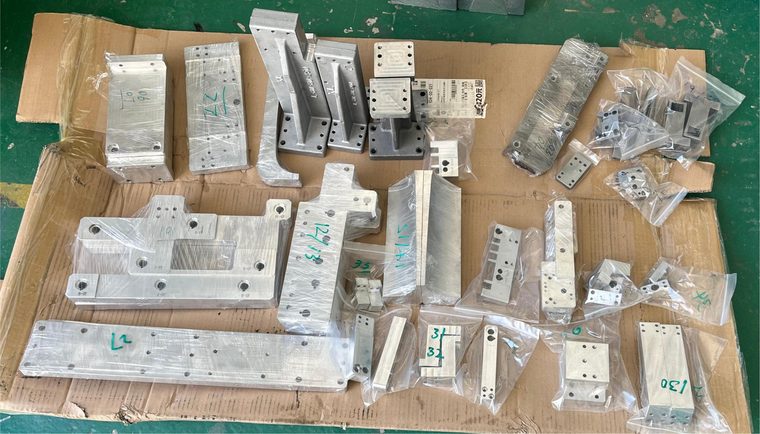
复杂夹具板
车间板件 · 地面
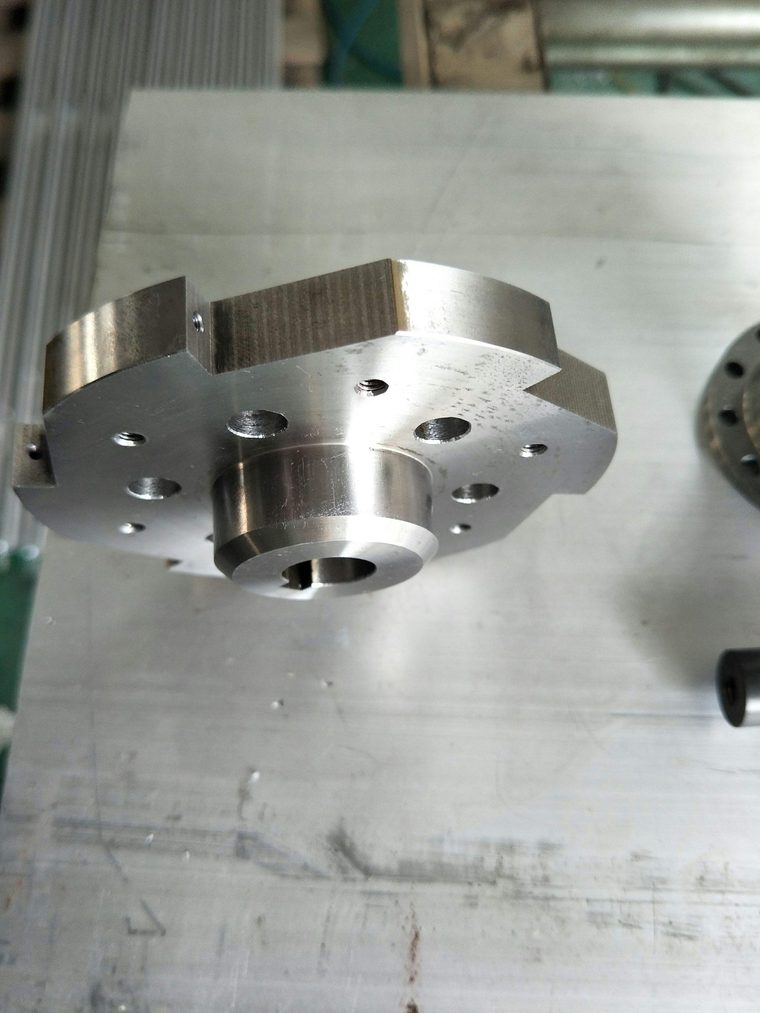
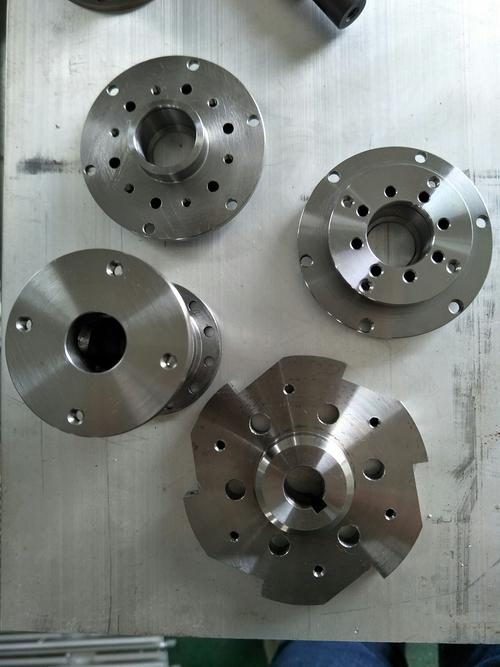
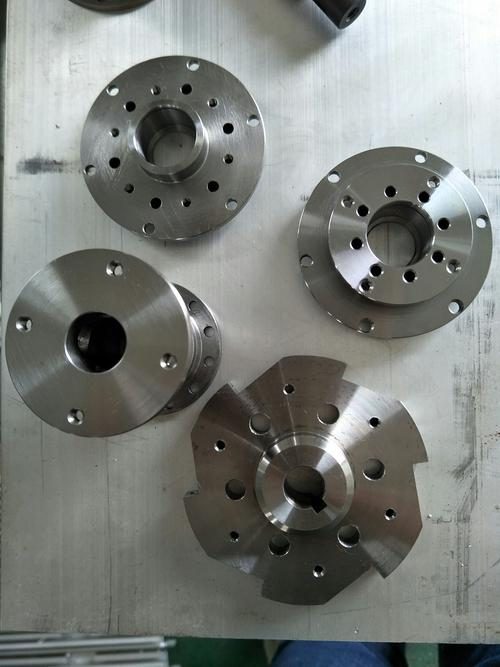
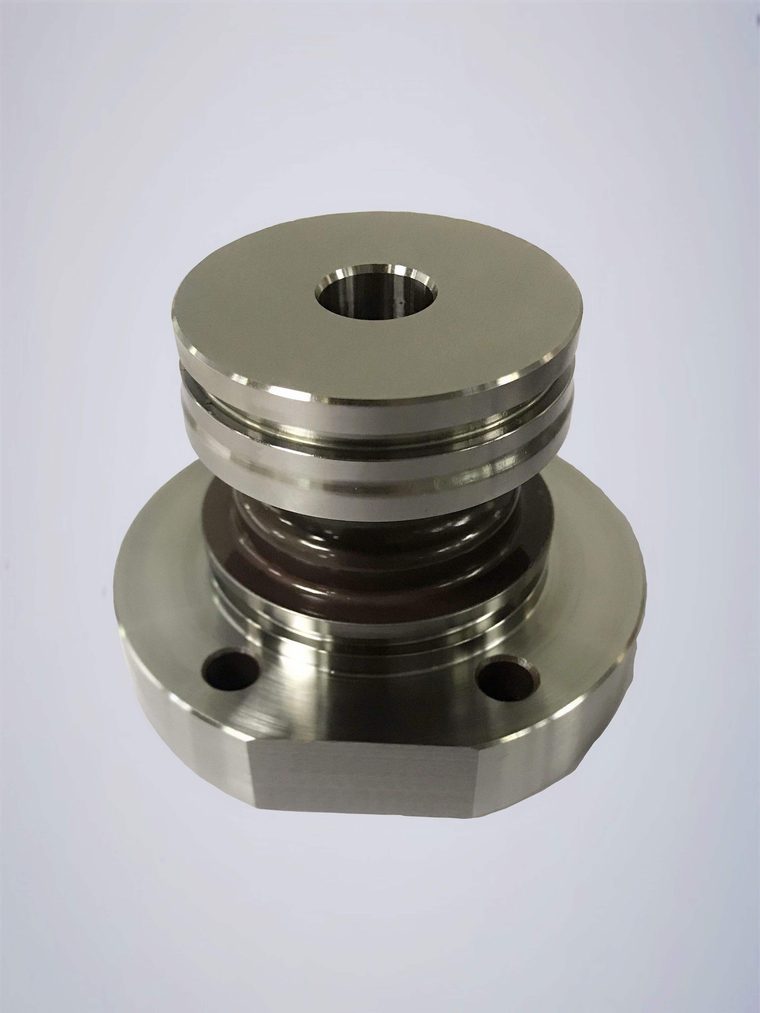
法兰轮毂 · 车铣
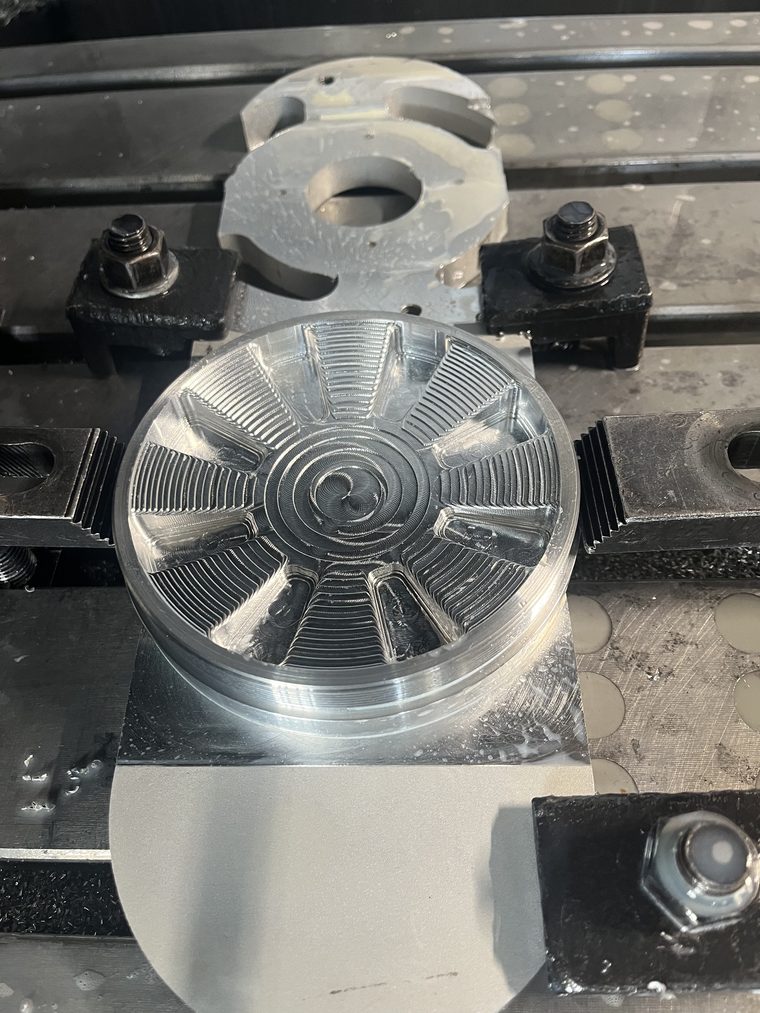
齿轮盘 · 加工中心
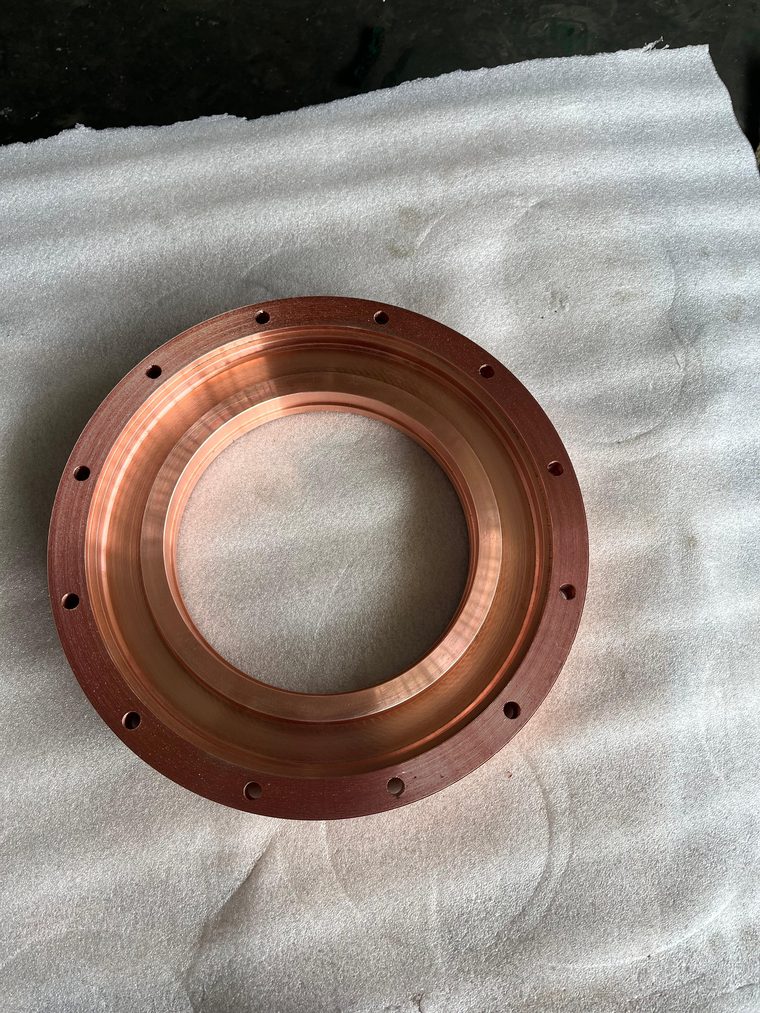
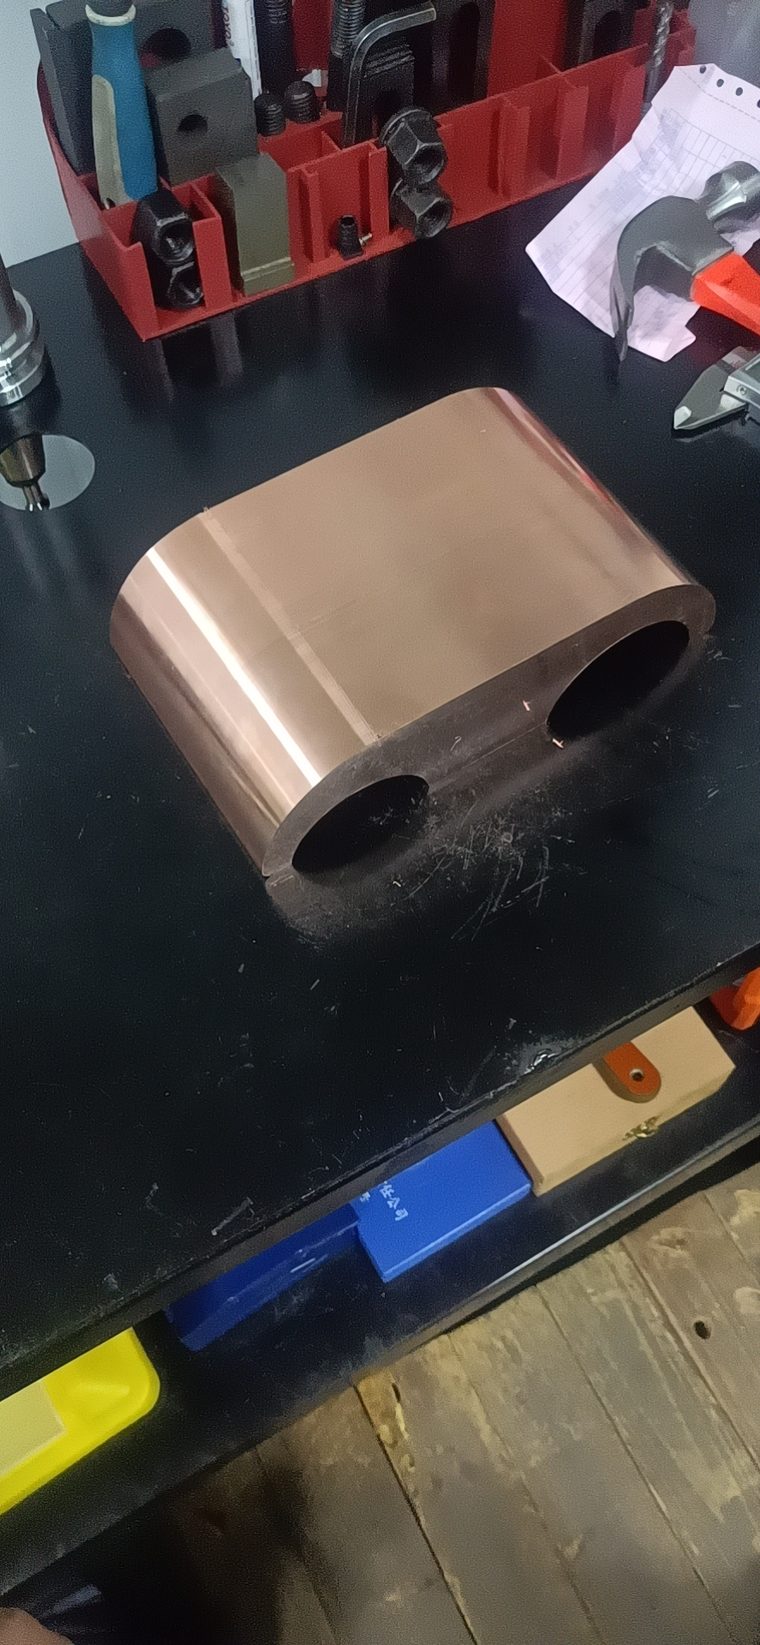
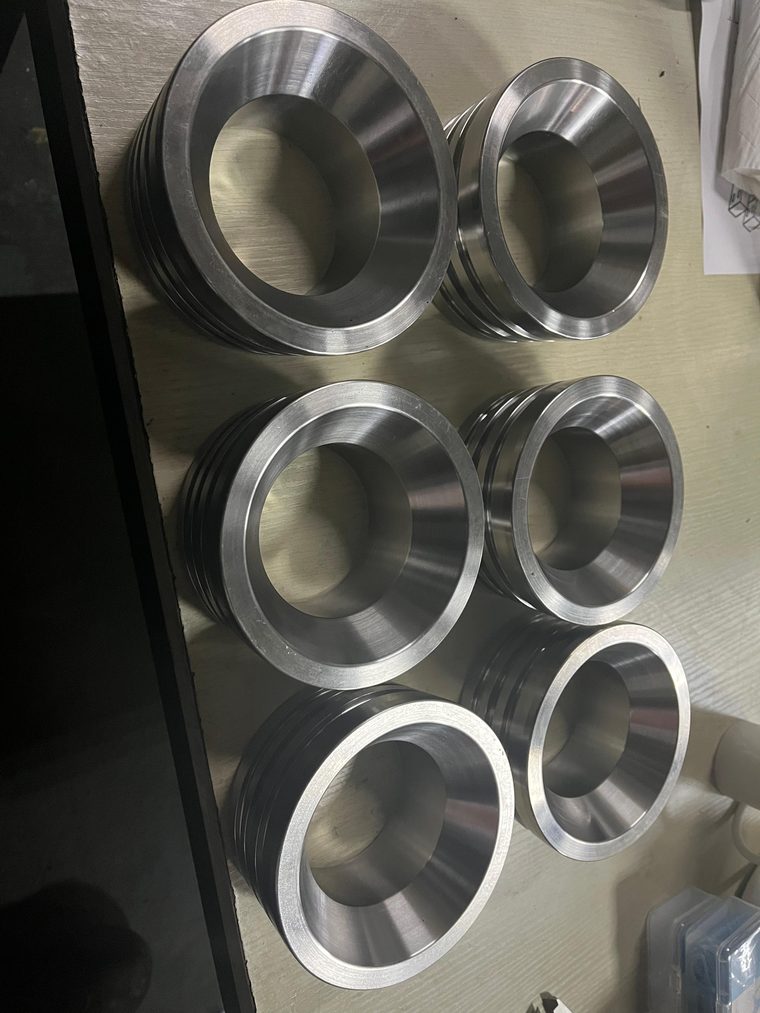
紫铜法兰环 · 车削
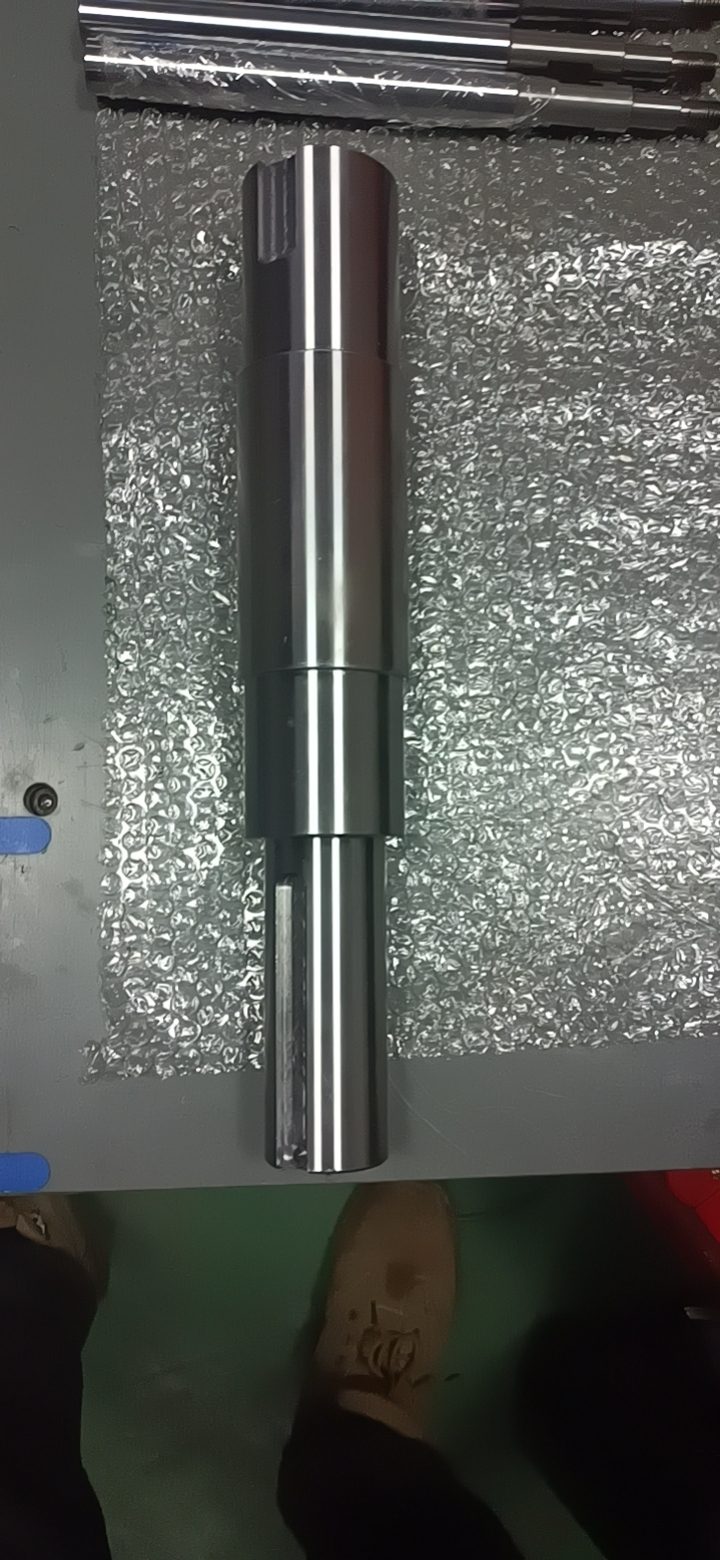
传动轴 · 车削
铜圆盘件 · 批量
法兰套 · 小批量
转子轮毂 · 车磨
不锈钢衬套 · 车削
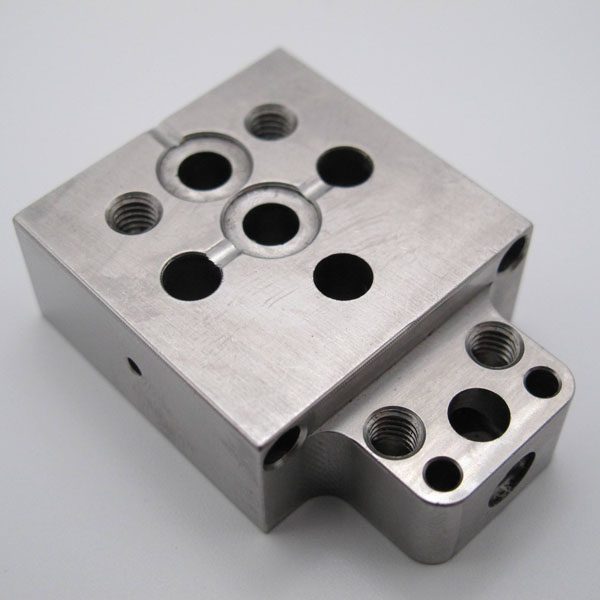
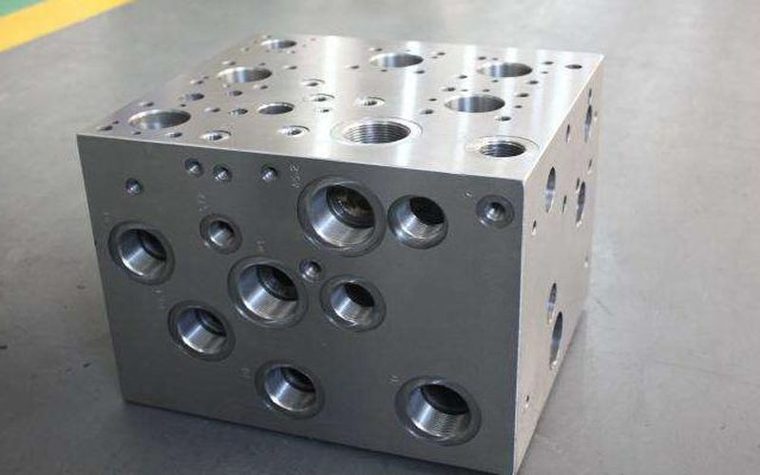
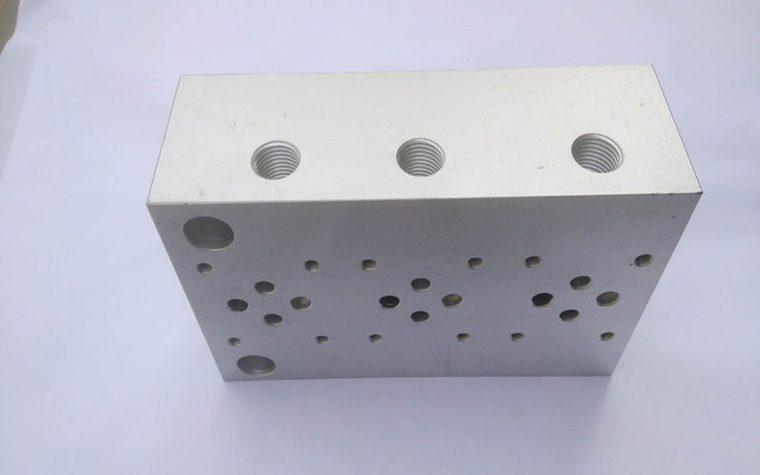
液压阀块 · 铣削
铝壳 · 批量
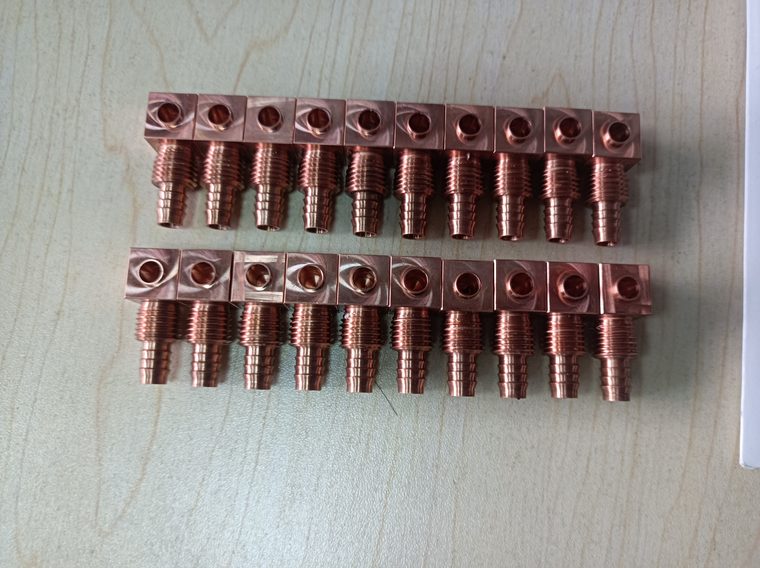
螺纹铜套 · 批量
大型阀块 · 铣削
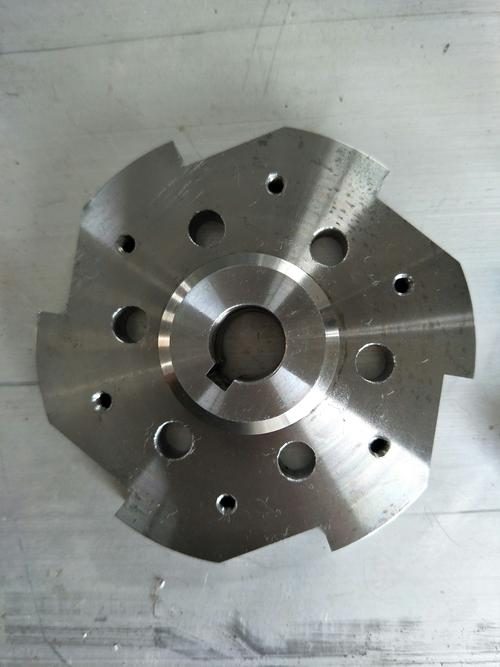
钢叶轮盘 · 车铣
叶轮叶片盘 · 铣削
铜轴承块 · 车削
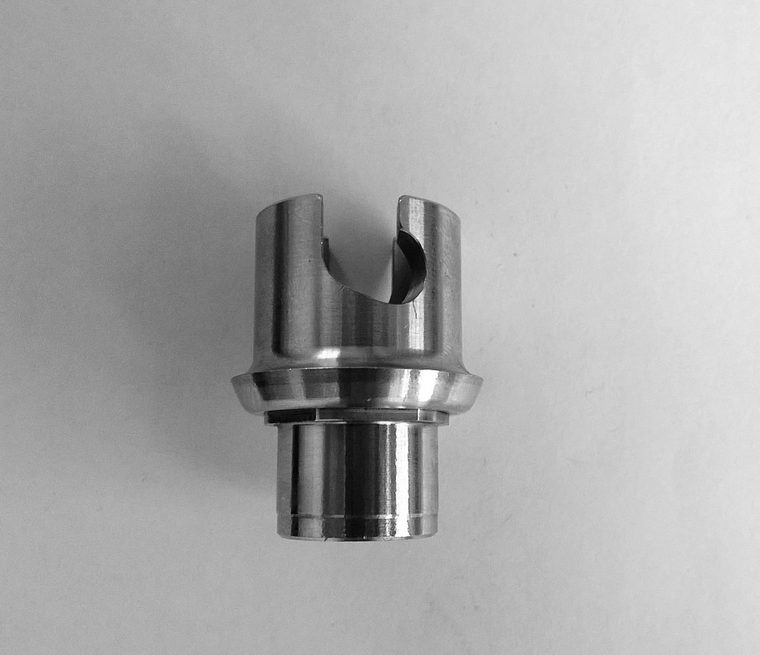
黄铜接头 · 车削
不锈钢衬套 · 特写
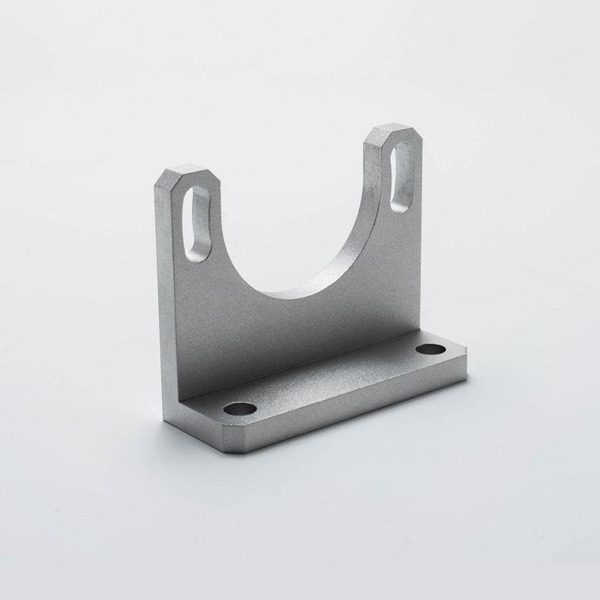
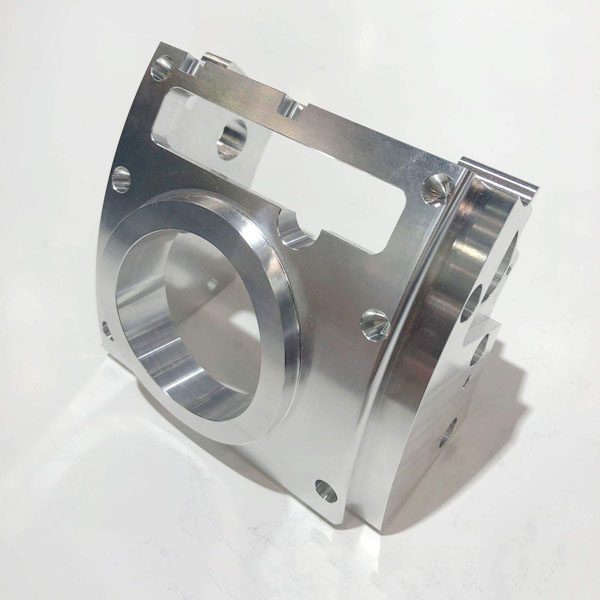
铝安装支架 · 铣削
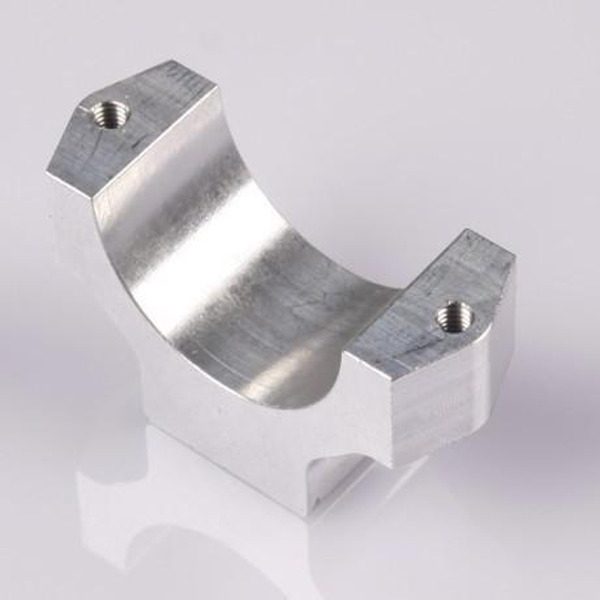
对开夹块 · 铣削
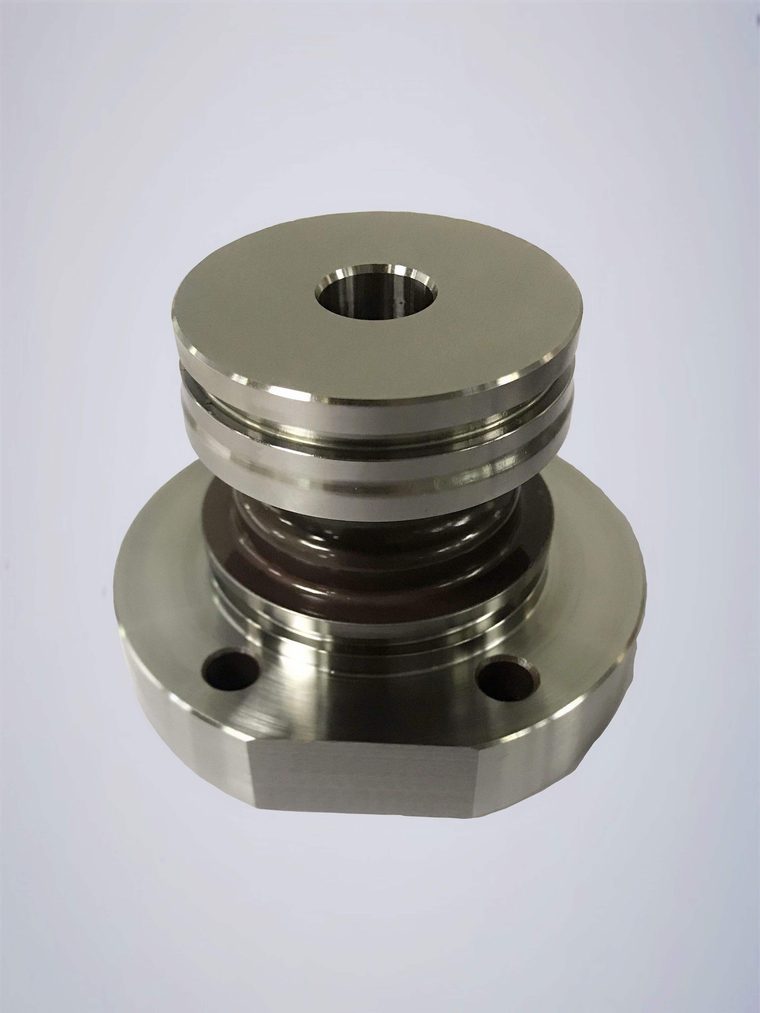
轮毂密封环 · 车削
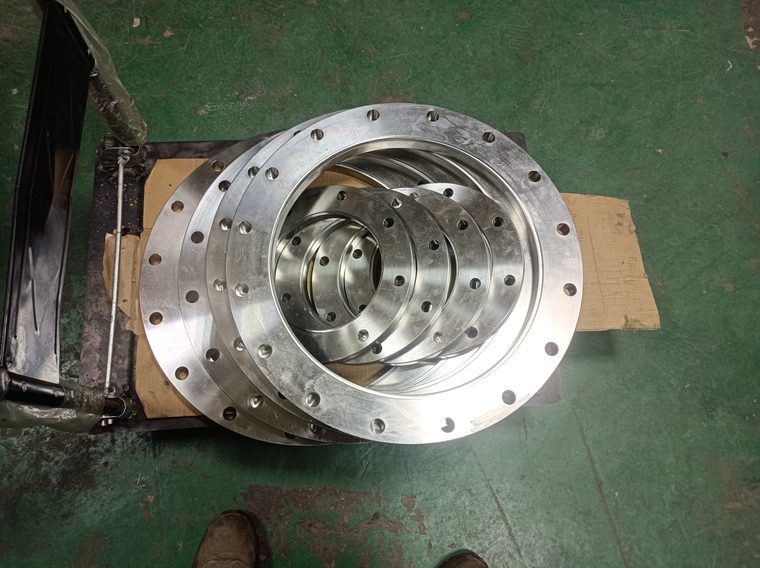
大环法兰 · 车削
底板 · 铣削
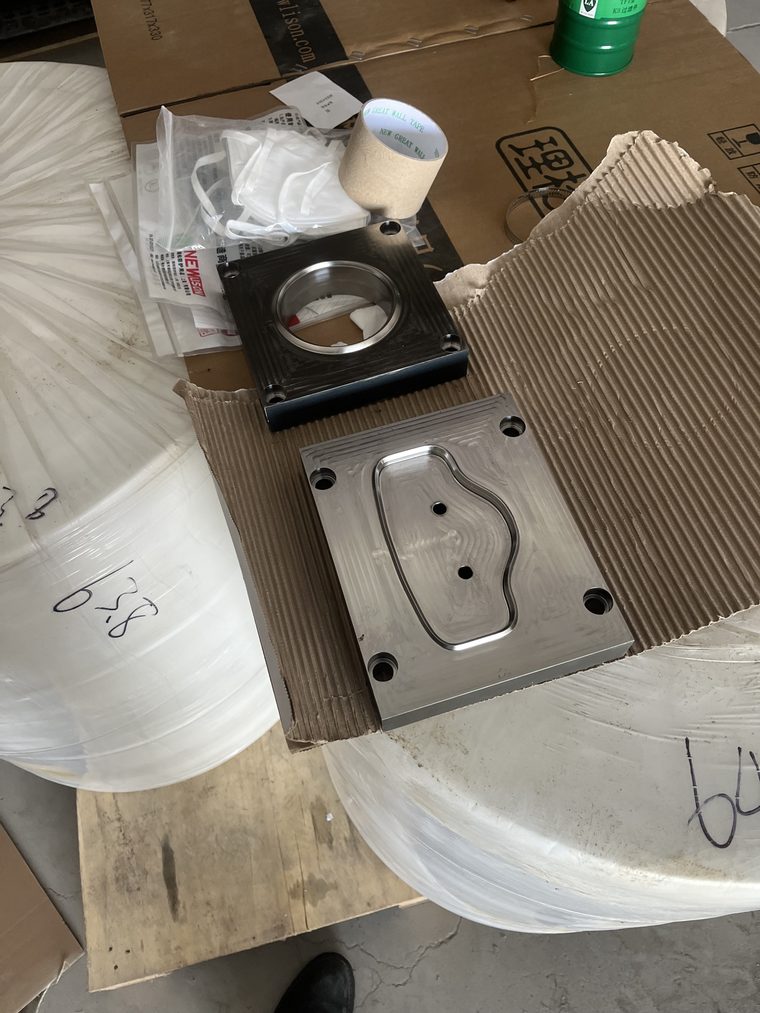
凹腔板 · 铣削
多孔钢板 · 铣削
钢阀块 · 铣削
铝壳体 · 铣削
铝板件 · 批量
平板垫块 · 铣削
锥形车件 · 车削
叶轮盘组 · 车铣
法兰盘组 · 车削
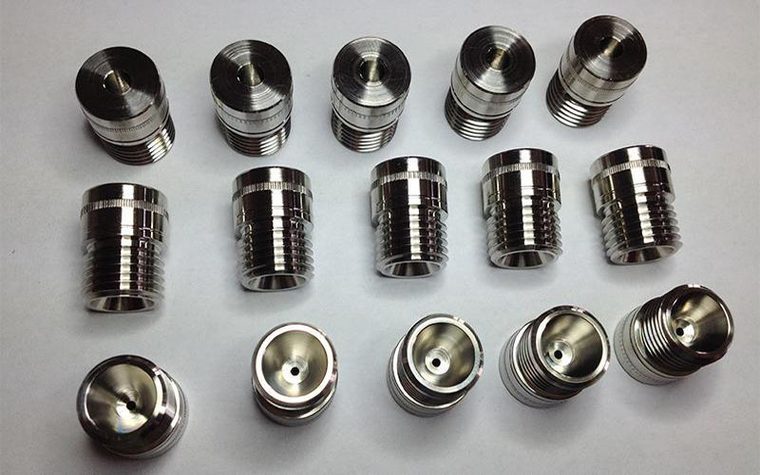
螺纹堵头 · 车削
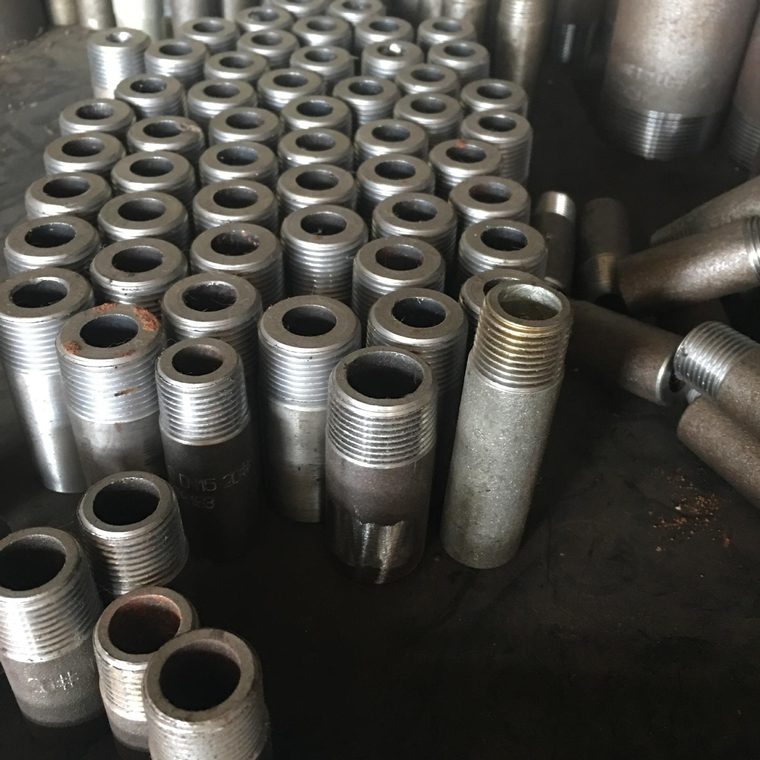
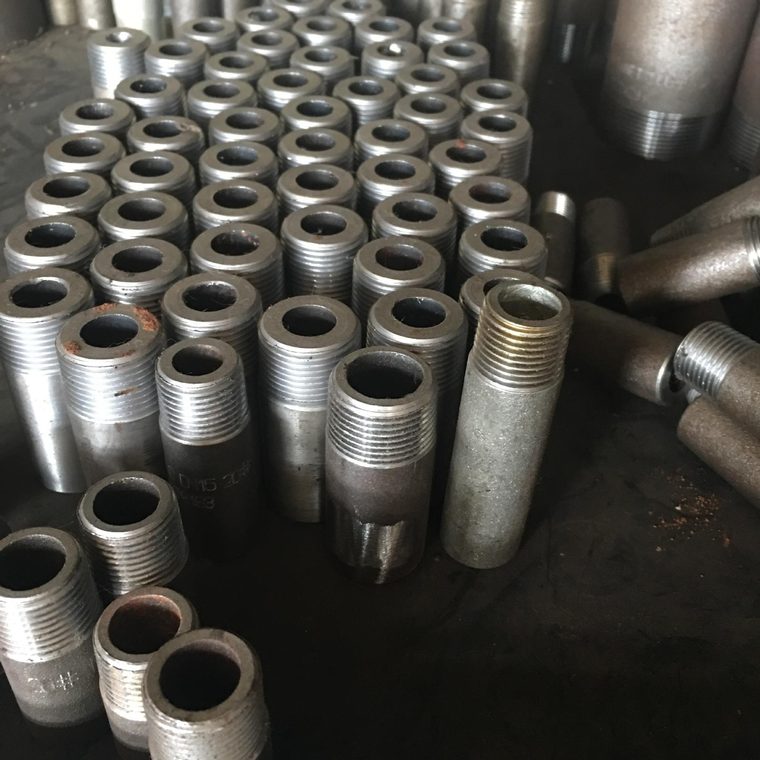
螺纹管件 · 车削
螺纹管套 · 车削
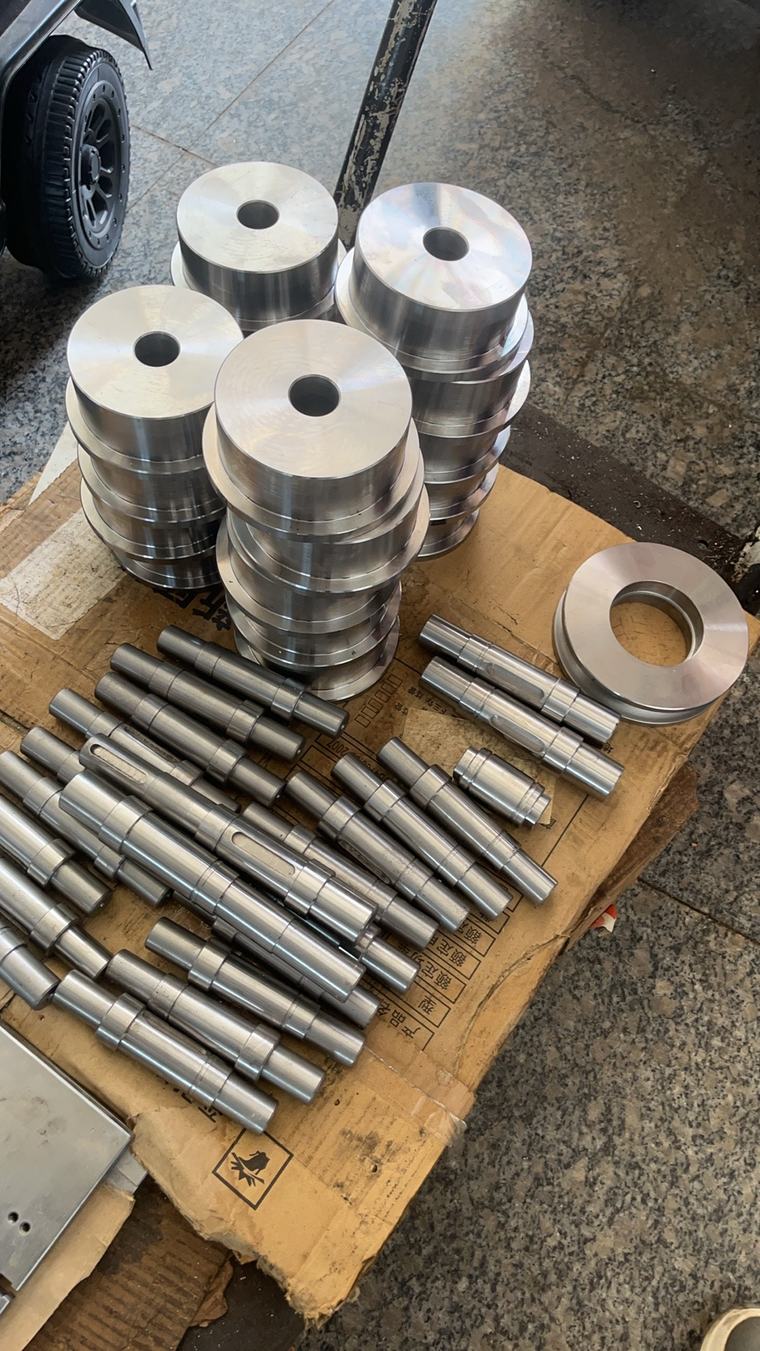
车盘与轴 · 批量
车削件 · 陈列
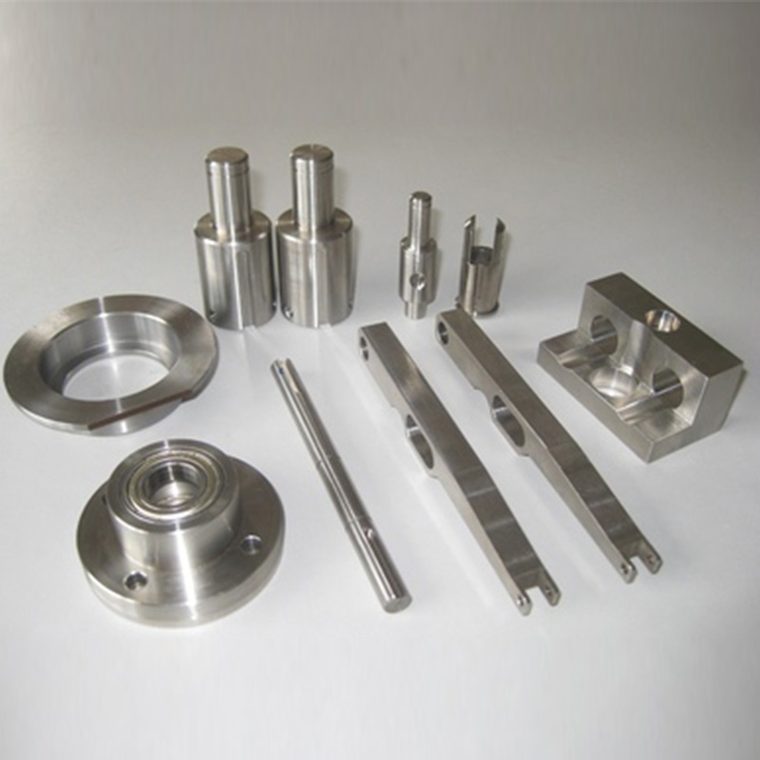
精密车件 · 组套
零件合集 · 混批
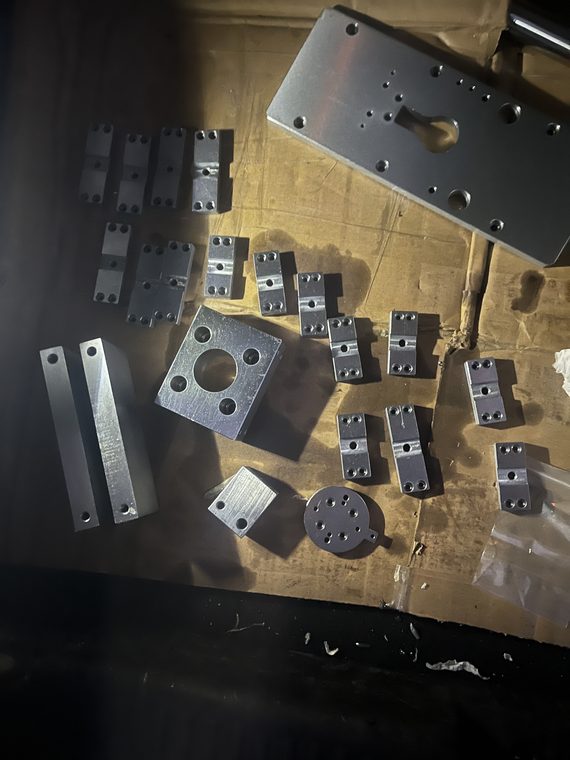
小夹块 · 铣削
加工端盖 · 批量
端盖 · 批量
支架铸件 · 加工
板件 · 包装前
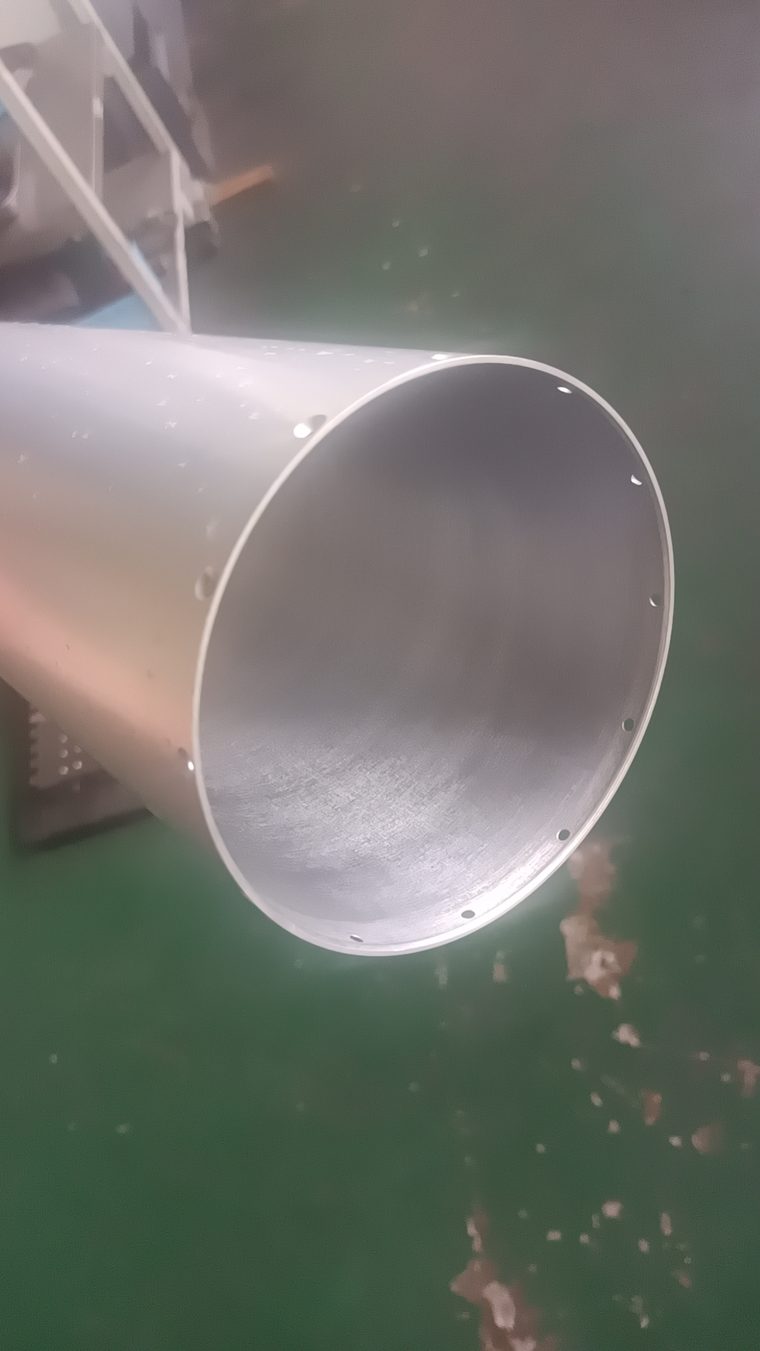
铝管件 · 车削
大圆壳体 · 车削
模具板 · 铣削
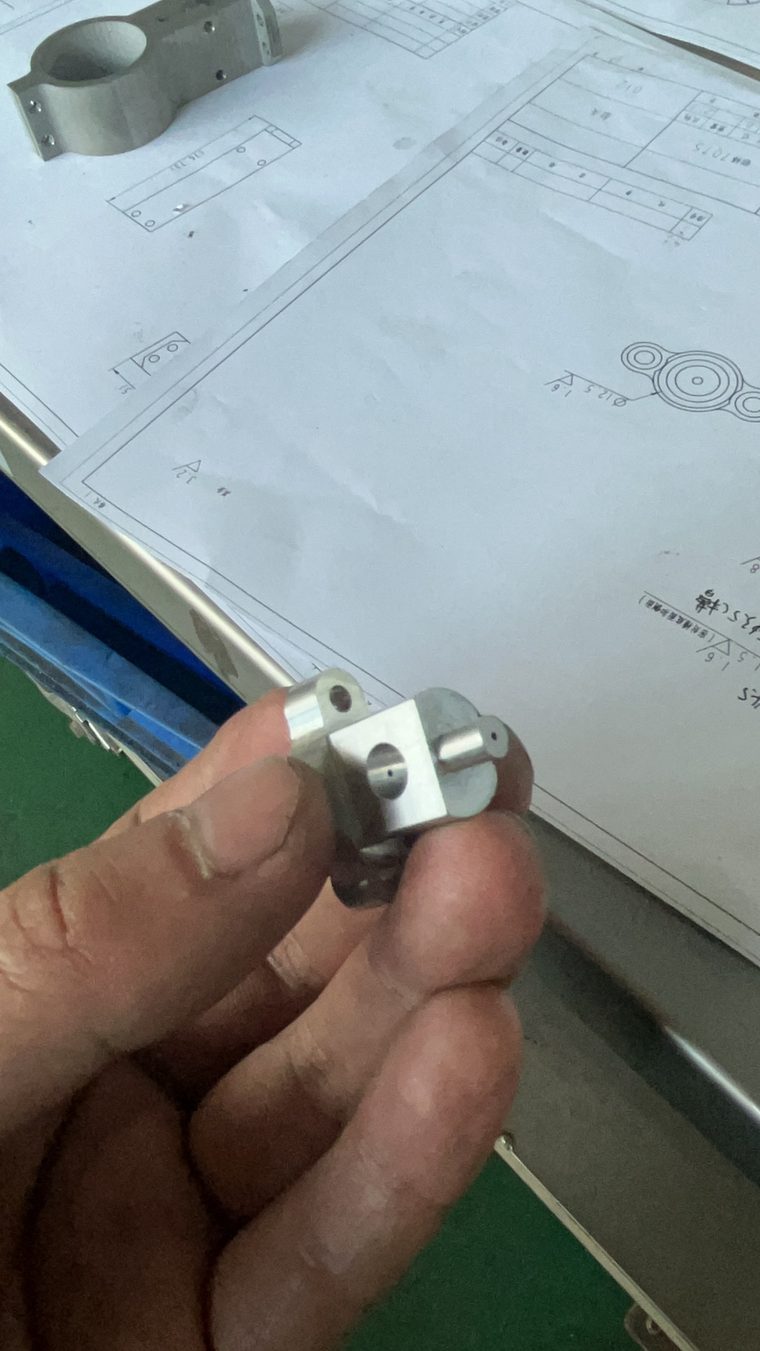
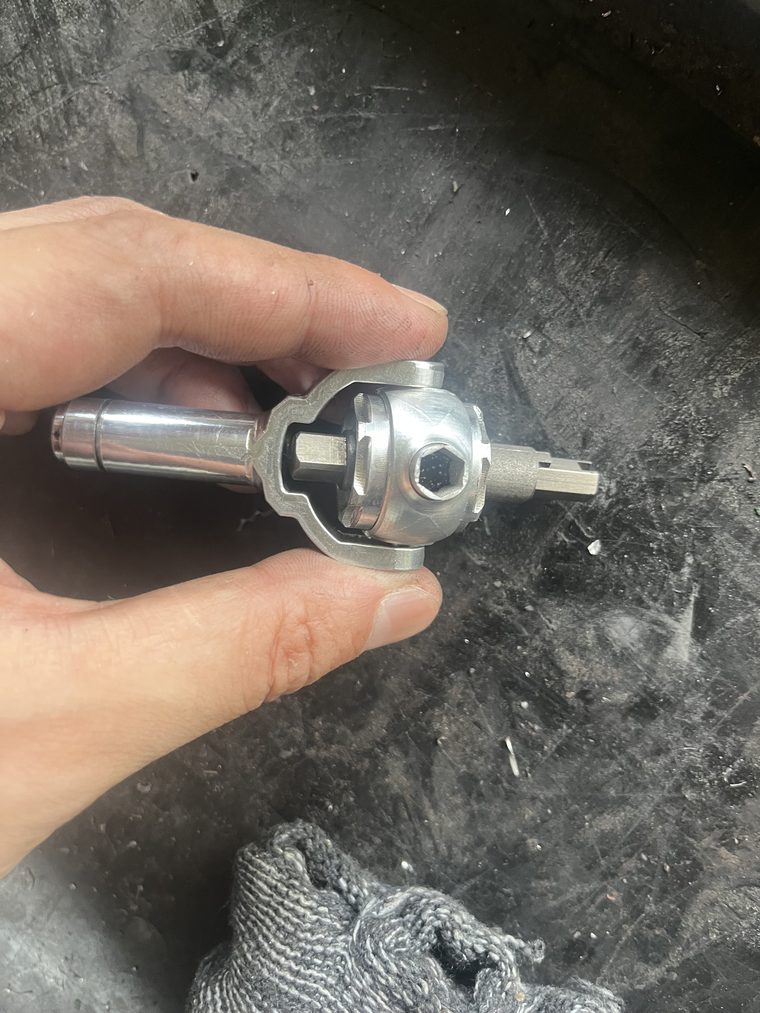
车削轴 · 手持
尼龙手板 · 铣削
橡胶件 · 加工
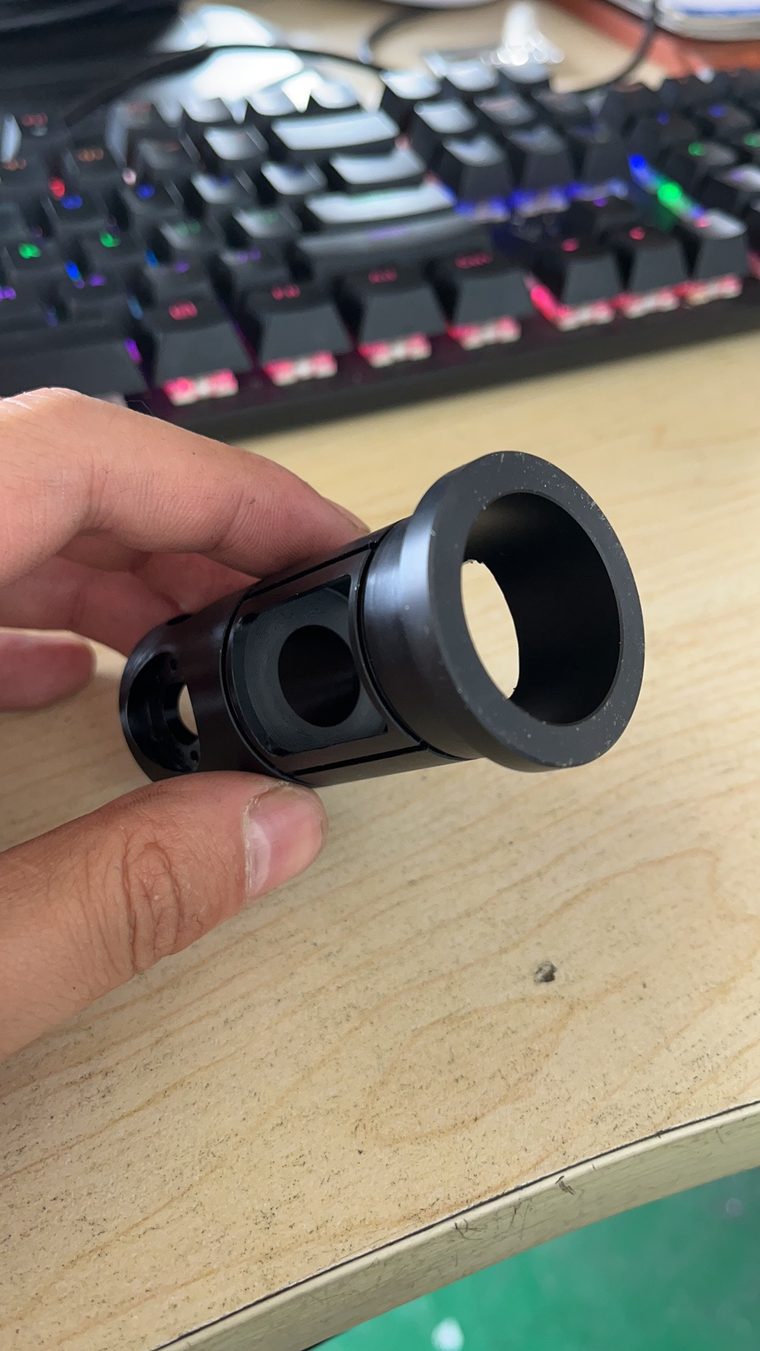
密封轮毂 · 车削
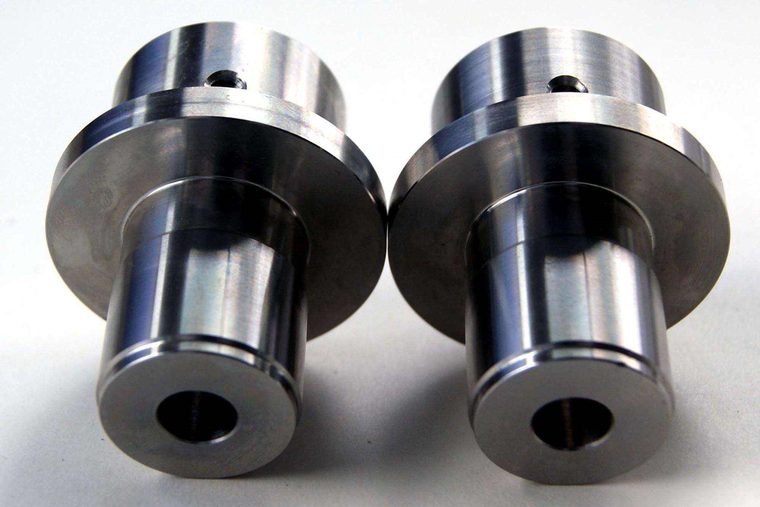
转子轮毂 · 成对
2026 年依托同一车间开设数控实训——学员在正在接单生产的机台上实操,用真实订单图纸教学。
讲师就是车间里做工艺和编程的人。课程按真实订单流程走: 识图 → 工艺 → 编程 → 装夹 → 加工 → 检测。学员全程用生产机台和量具,按企业实际验收标准考核。
模具、治具编程,刀路与工艺编排
高速机精加工,电极与型面
G/M 代码、对刀、刀库调试、报警处理
材料特性、切削参数、公差控制、识图
按企业设备与产品定制,到厂培训
设备从一台加到十几台,场地从 60 平扩到 600 平,做的事始终没有变过。
2019 年 7 月公司成立,从一个人、一台机床开工。图纸到手先排工艺,做一件、交一件,交一件、再做一件,交期按约定兑现。靠着技术、质量和交期打下坚实的基础,设备逐年增加,能接的零件逐年拓宽。
2022 年厂址搬迁,场地仍是 60 平米,产出却逐年抬升。车、铣、线切割、磨相继到位,关键工序不再外流,交期握在自己手里;单件打样与中小批量并行,长期为设备制造企业配套。
随着人员增多,质量一度出现下滑。2025 年,15 道工序与首件必检正式确立:每一道由谁做、检哪一项,全部落到纸面,±0.01 的公差靠制度守住,不靠手感。2026 年车间扩至 600 平,新增实训业务,继续为制造业添砖加瓦。
薄壁件的变形量压在 0.05 以内;钛合金这类别家推掉的活,也敢接过来做。行业里那些疑难杂症,到现在仍在接单。
最急的一单,客户只有方案、没有图纸:从设计、加工、装配,到加急送进客户手里,一共不到四个小时。
多数从第一单合作开始,到现在几年没换过供应商——不是没比过价、没了解过,是比完之后,觉得我们更靠谱。
第一时间赶到返修;修不回来的,立刻重做,不推责任、不拖交期。
支持微信、邮箱发图(STEP / IGS / DXF / DWG)。
收到后先做工艺可行性评审,再给报价与交期。